Профориентация
Профессии обувной фабрики
Одна пара обуви проходит через руки десятка специалистов — и почти каждый на своём участке решает задачу, которую машина целиком пока не берёт. Кто-то читает кожу как карту, кто-то ловит форму на колодке за секунды, кто-то по одному взгляду отбраковывает пару. Пройдём по цехам и посмотрим, что эти люди реально делают руками — и как их профессии называются по ЕТКС (Единый тарифно-квалификационный справочник, выпуск 45 «Производство кожаной обуви»).
В раскройном цехе: раскройщик и вырубщик
Официально — «Раскройщик материалов» и «Вырубщик деталей». Перед раскройщиком лежит целая шкура, и она нигде не одинаковая: по хребту толще и плотнее, по краям — тоньше и тягучее. Мастер раскладывает стальные резаки-штанцы по коже, разворачивая каждую деталь по направлению тягучести: кожа тянется сильнее поперёк хребта и почти не тянется вдоль. Союзку он положит так, чтобы она растягивалась в ширину, обхватывая стопу, а берцы — чтобы не «поехали». Нажатие педали — и вырубочный пресс усилием в 20–25 тонн продавливает нож сквозь кожу, как формочка сквозь тесто.
Дальше — сортировка: выкроенные детали раскладывают по толщине и топографии (с какого места шкуры взяты), чтобы в паре совпали плотность и мерея — рисунок лицевой поверхности. Ошибись здесь — и кривая пара вылезет уже на самом финише, когда переделывать поздно.
В заготовочном цехе: сборщик верха обуви
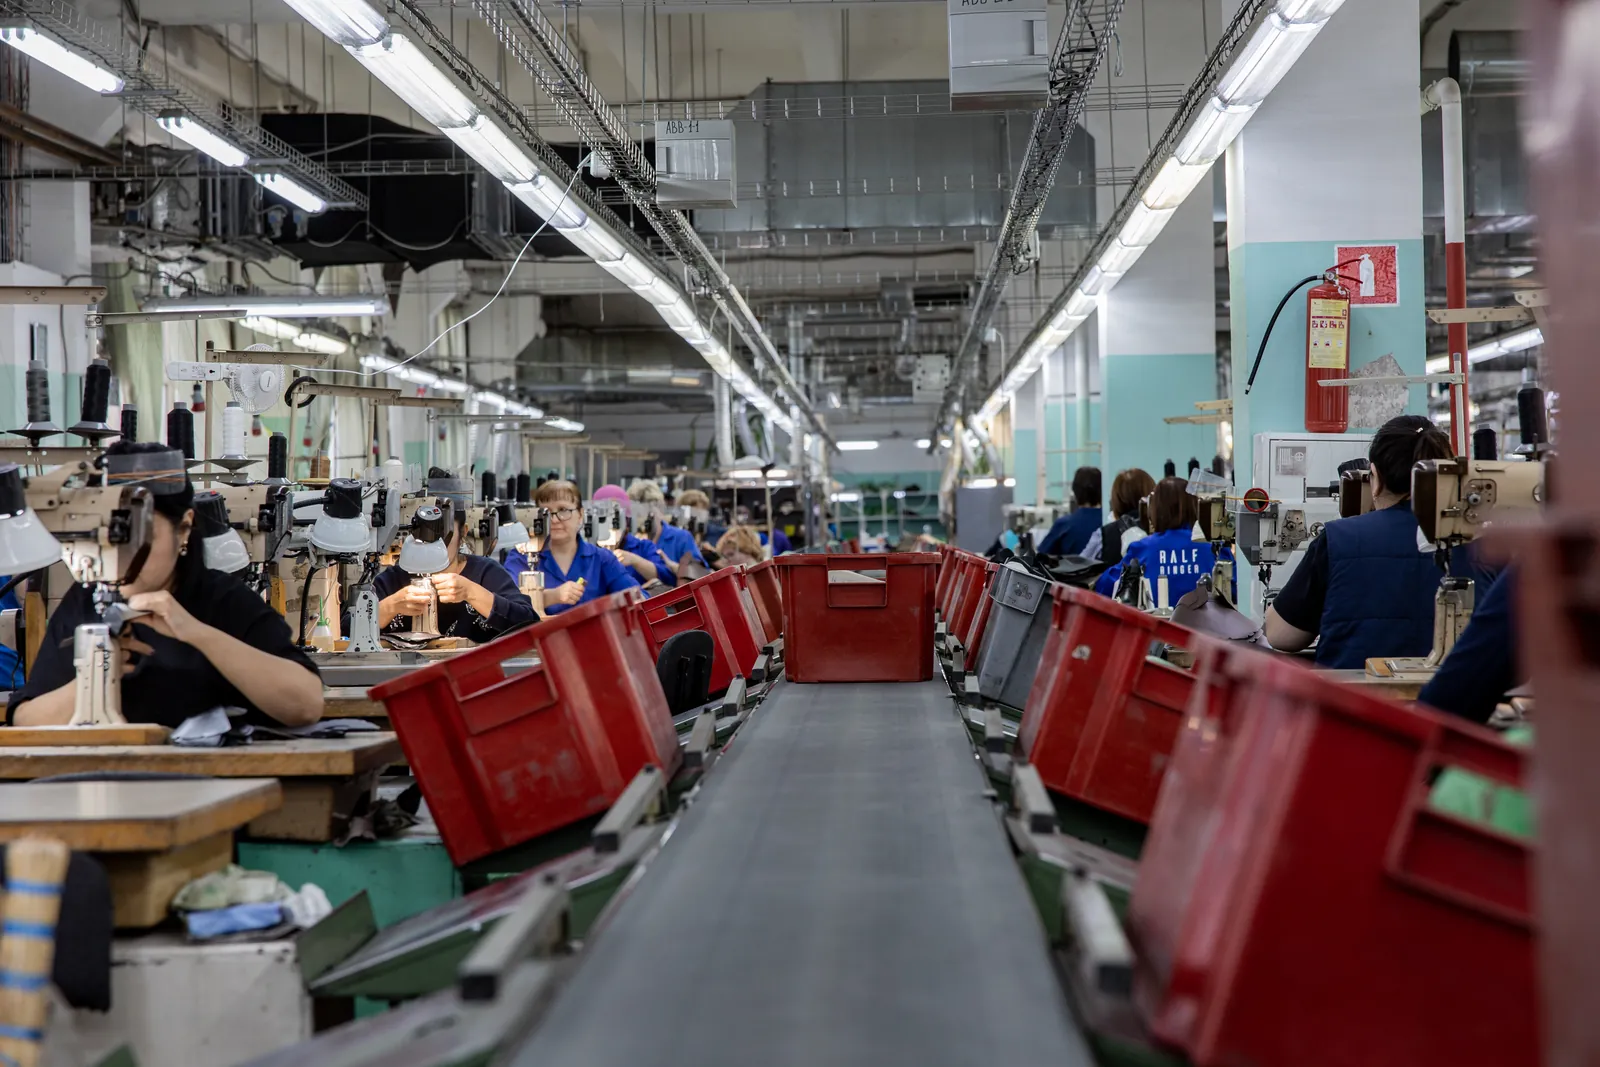
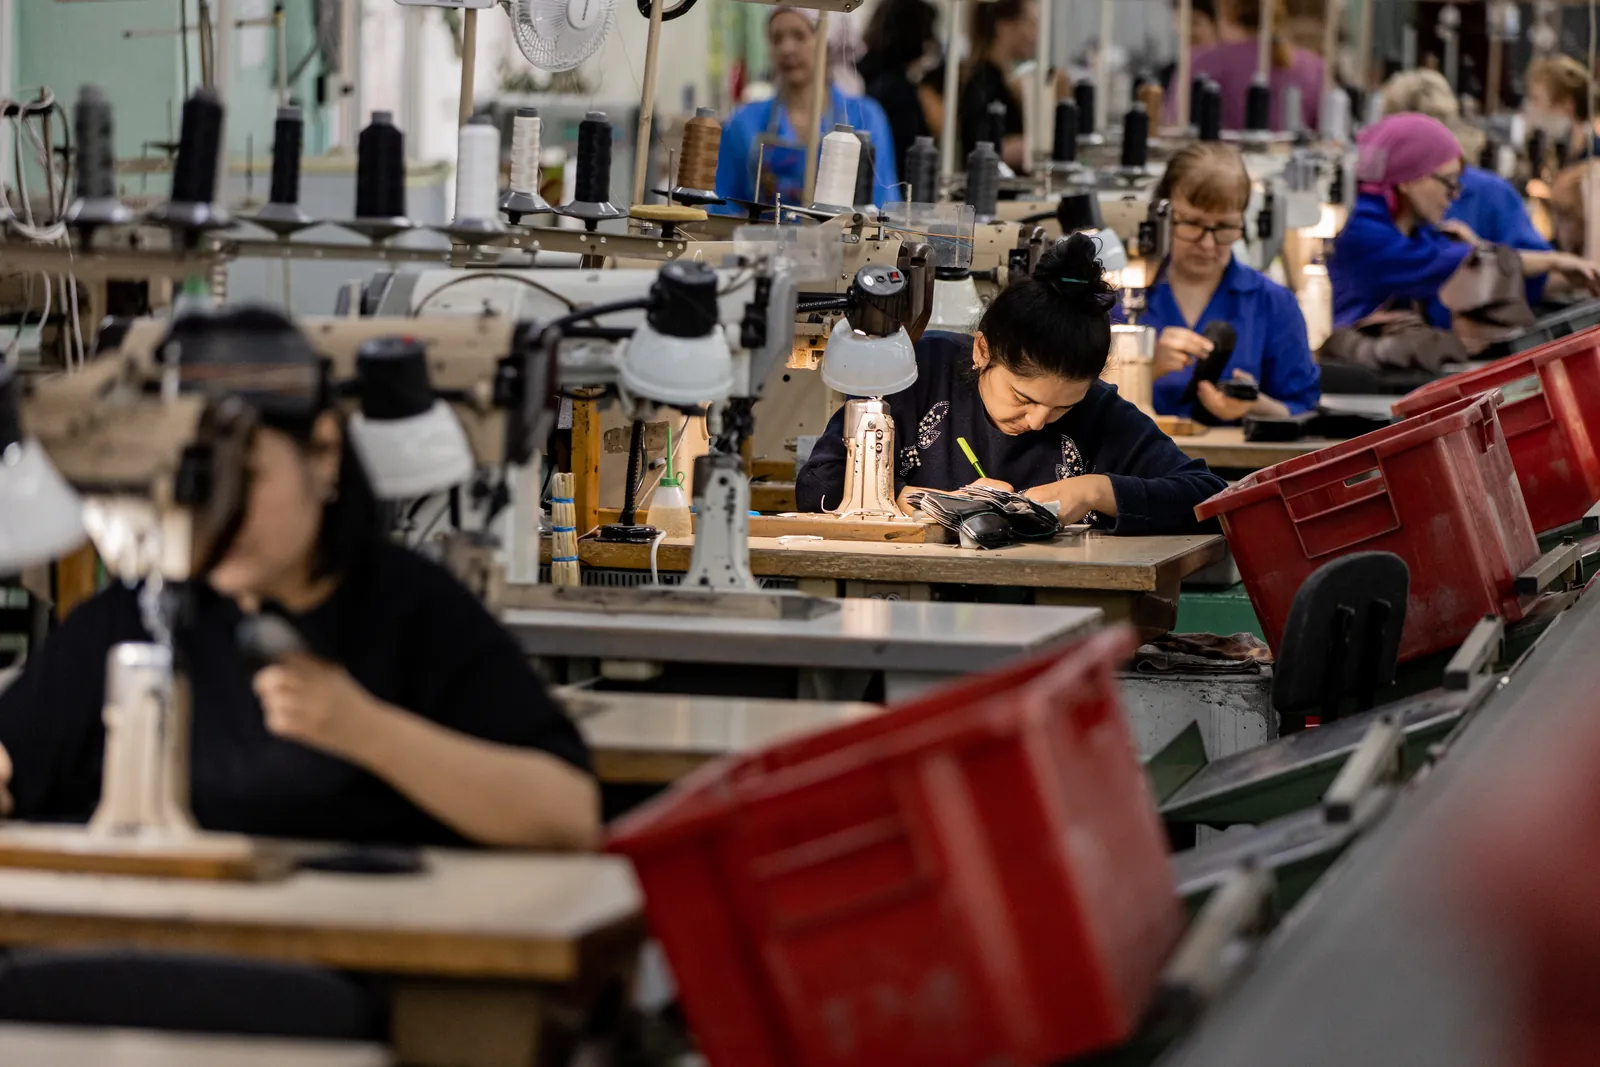
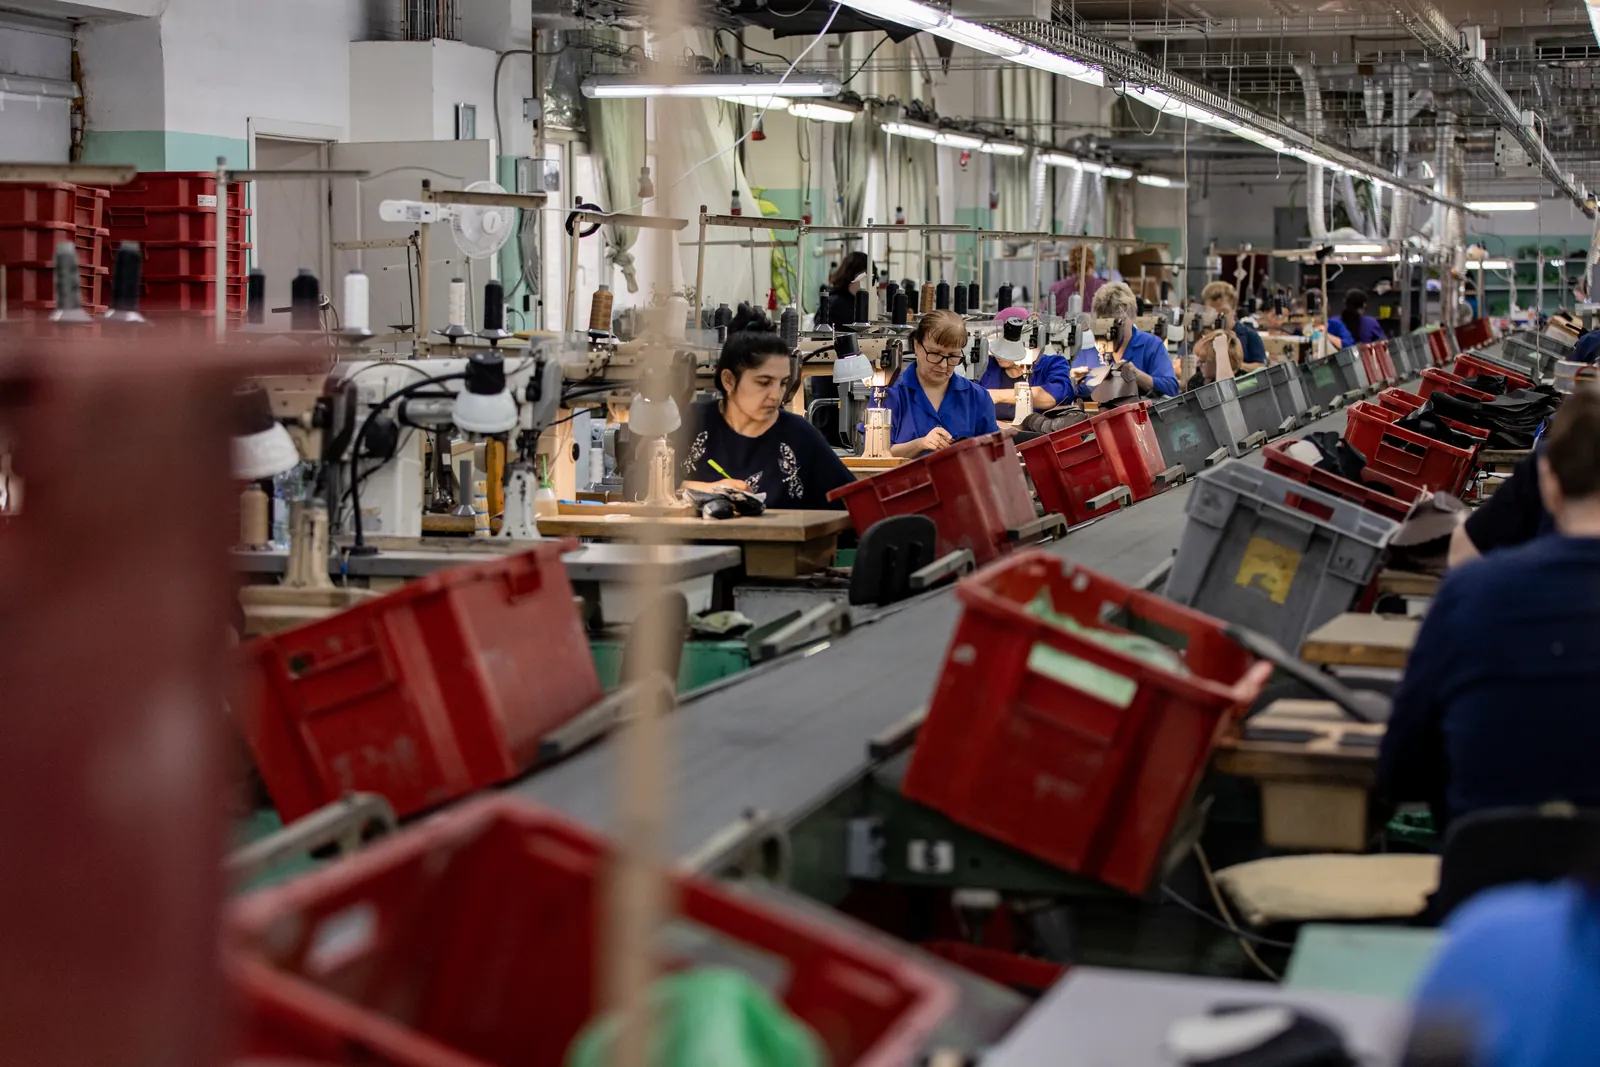
Официально — «Сборщик верха обуви»; в цехе говорят «заготовщик», «швея-мотористка». Из плоских деталей здесь собирают объёмную заготовку. Швея ведёт строчку по краю на промышленной машине — ровно, с одинаковым шагом, а ответственные швы кладёт «в девять сложений» нити, чтобы шов держал нагрузку и не разошёлся. Она притачивает подкладку, пробивает отверстия и ставит фурнитуру — металлические блочки (люверсы) и крючки, которые должны быть чисто расклёпаны, без заусенцев под пальцем.
Её же руками в заготовку встают два невидимых элемента жёсткости — подносок в мысок и задник в пятку. Это термопластичные вставки: их нагревают, они становятся мягкими, как воск, ложатся между кожей и подкладкой — а остыв, «запоминают» форму. Благодаря им носок потом не продавится пальцем, а пятка будет держать стопу.
В сборочном цехе: затяжчик обуви
Так и по ЕТКС — «Затяжчик обуви». Это одна из самых «рукастых» профессий на фабрике. На колодку — точную копию стопы — надевают заготовку, и затяжчик обтяжной машиной с клещами тянет верх вниз и заворачивает край на стельку. Делает он это по частям и в строгом порядке: сначала носочно-пучковую часть (кромка около 16 мм), потом геленочно-бочковую, потом пяточную (кромка до 18 мм). Ни складки, ни перекоса быть не должно.
Глаз у затяжчика заточен на симметрию и парность: левый и правый ботинок обязаны сесть на колодку одинаково, иначе пара будет «косить». Секунды на операцию — а форма ботинка рождается именно здесь.
У литьевой карусели: оператор литьевого агрегата
В ЕТКС этой операции ближе профессии «Сборщик обуви» и «Прессовщик-вулканизаторщик». Оператор обслуживает карусельную литьевую машину типа DESMA: по кругу стоят пресс-формы, и пока в одних подошва застывает, в соседние идёт впрыск. Он ставит затянутую колодку в форму, следит за режимом — температурой, дозировкой, давлением впрыска, — за тем, как двухкомпонентный полиуретан смешивается в головке и вспенивается прямо в форме, а плотный ТПУ ложится в ходовой слой. Материал заполняет полость, проникает в шершёванную кромку и срастается с верхом в монолит. Оператор снимает готовую пару и на глаз ловит недолив, наплыв, раковину — брак литья виден сразу.
Технолог обувного производства
«Технолог». Человек, который держит в голове всю цепочку. Он подбирает методы обработки материалов под конкретную модель, строит размерную линейку (как одна модель раскладывается по размерам и полнотам), задаёт режимы — температуры термофиксации, ширину спуска края, параметры литья — и устанавливает стандарты качества. Когда пара «не идёт» — отслаивается кромка, ведёт форму, — разбираться на участке приходит технолог.
Модельер-конструктор обуви
«Модельер-конструктор обуви». С него начинается модель. Он придумывает конструкцию, рисует эскизы, раскладывает объёмную колодку на плоские детали (это и есть конструирование верха) и доводит опытные образцы, пока пара не сядет по ноге и не будет выглядеть так, как задумано. Сегодня это всё чаще цифровая профессия: колодки проектируют в 3D-системах с учётом анатомии стопы, а лекала строят в CAD. Его чертёж — это то, по чему потом раскройщик режет кожу.
Оператор роботизированного участка
Профессия, которой ещё нет в старых справочниках, но которая уже есть в цехе. Робот на шершевании не отменил человека — он сменил ему роль: оператор загружает и снимает колодки, выбирает программу под конкретную модель, следит за состоянием абразивного инструмента и качеством кромки на выходе. По сути это то же движение, что и во всей мировой обувной отрасли, где роботы берут на себя монотонные и вредные операции с 1980-х: человек уходит от абразивной пыли за пульт — и отвечает уже не за каждое движение, а за настройку и результат.
Контролёр ОТК
Официально — «Контролёр изделий, полуфабрикатов и материалов». Последний рубеж. Контролёр берёт готовую пару, проверяет прочность крепления подошвы и каблука, симметрию и парность, чистоту отделки, сверяет с эталоном — и определяет сорт по ГОСТ. Он знает дефекты наизусть: по ГОСТ 28371-89 неприклеенная подошва или расщелины между деталями низа — это критические дефекты, то есть безусловный брак. Принятые пары он клеймит и отправляет на упаковку.
Где всё это стыкуется
Профессии выстроены в конвейер: конструктор задумал → раскройщик выкроил → сборщик собрал заготовку → затяжчик поставил на колодку → оператор литья прикрепил подошву → контролёр принял. Как эти этапы идут по цехам подряд, разобрано в обзоре «Как делают обувь». Отдельная история — участок роботизированного шершевания во Владимире, где однообразную и пыльную подготовку следа взял на себя робот, а человек только загружает и снимает колодки.
Как увидеть эти профессии вживую
Читать про профессии — одно, а стоять в двух шагах от литьевой карусели и смотреть, как затяжчик за секунды сажает заготовку на колодку, — совсем другое. На экскурсии во Владимире можно пройти по участкам, увидеть работу специалистов и задать им вопросы. Для школьных и студенческих групп это честное знакомство с реальным производством и профессиями лёгкой промышленности.