Что такое шершевание
Зачем взъерошивают затяжную кромку и почему без этого подошва отслаивается.
 Владимир
Образовательный раздел
Вы когда-нибудь задумывались, сколько людей сделали вашу пару? Около 40 — и это только на одной фабрике во Владимире. Разбираем весь путь — от шкуры до коробки, с точными названиями операций и цифрами.
Обувь на фабрике движется по цехам в строгом порядке: склад материалов → раскройный цех → заготовочный (швейный) цех → сборочный (затяжно-литьевой) цех → отделка → контроль качества → упаковка. На каждом участке пара приобретает что-то новое — форму, объём, прочность. Разберём по шагам.
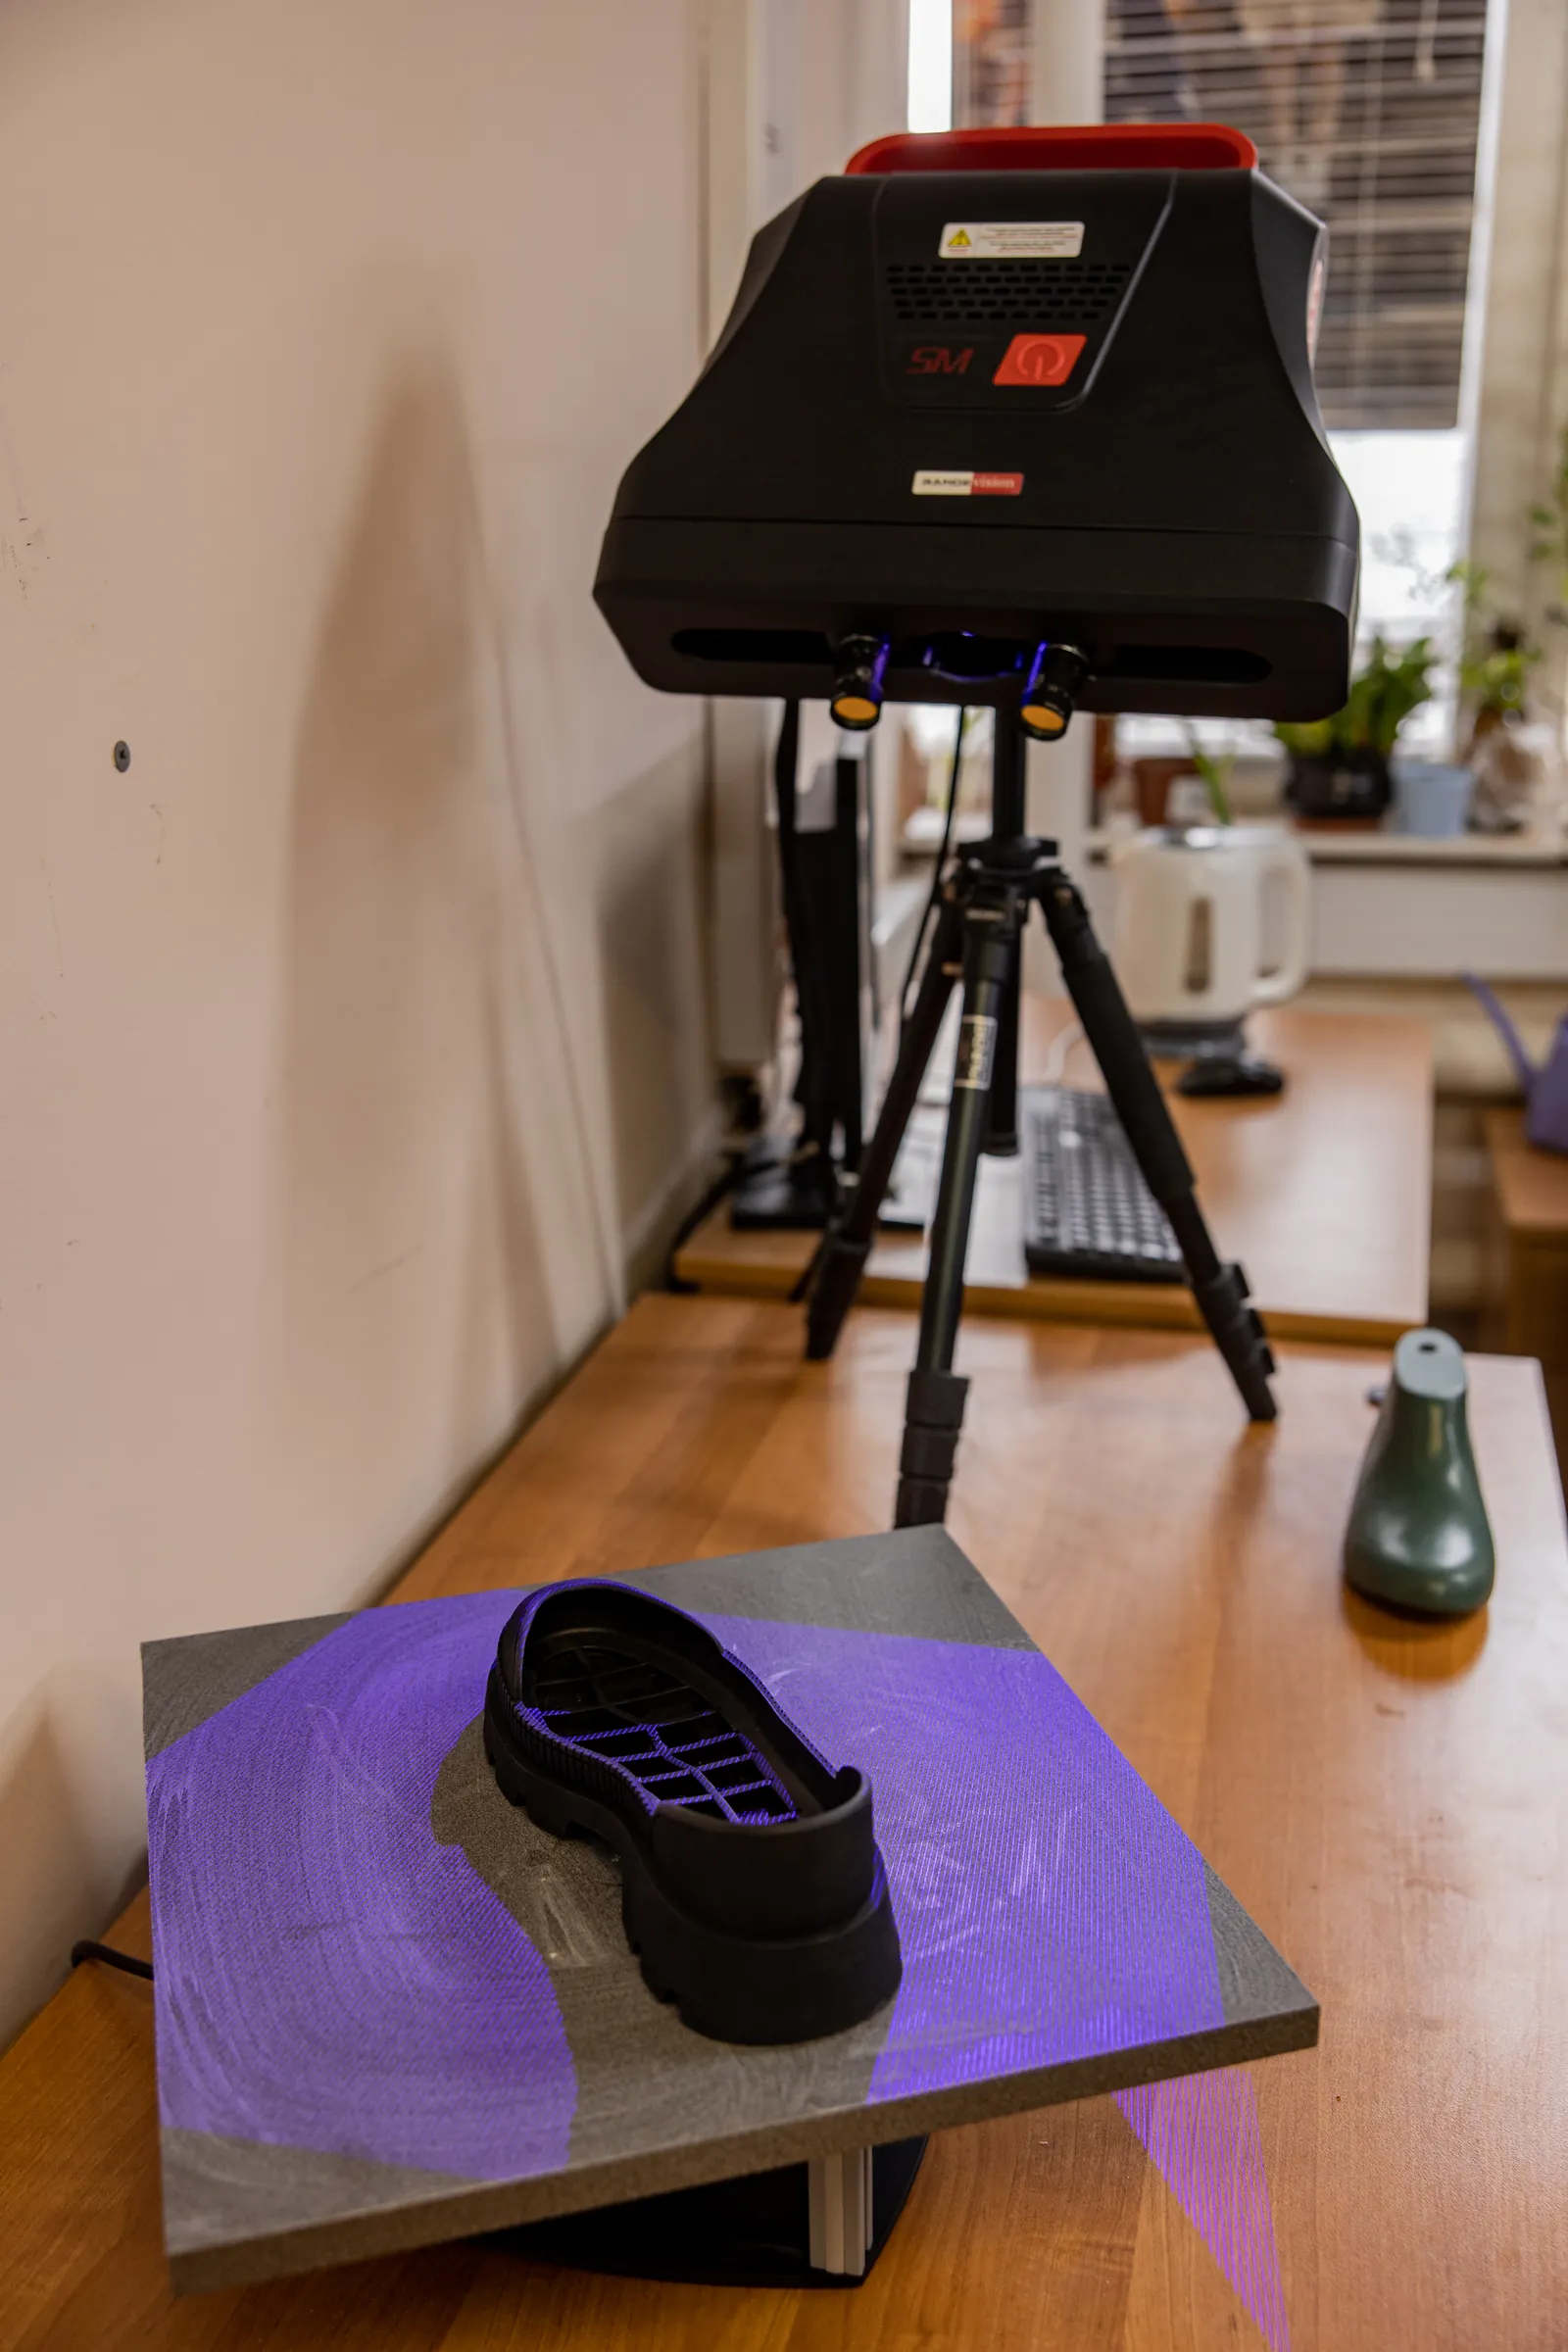
Путь пары начинается не с кожи, а с колодки — объёмной формы, повторяющей стопу. От её геометрии зависит всё: посадка, полнота, то самое «село как родное». Современные колодки проектируют в 3D-системах с учётом анатомии стопы, и уже по колодке модельер-конструктор раскладывает объём на плоские детали — строит лекала, по которым потом будут кроить кожу. Новые модели до запуска в серию проходят испытания в собственной лаборатории: проверяют прочность швов, крепление подошвы, поведение материалов. Только после этого модель попадает в производственный план.
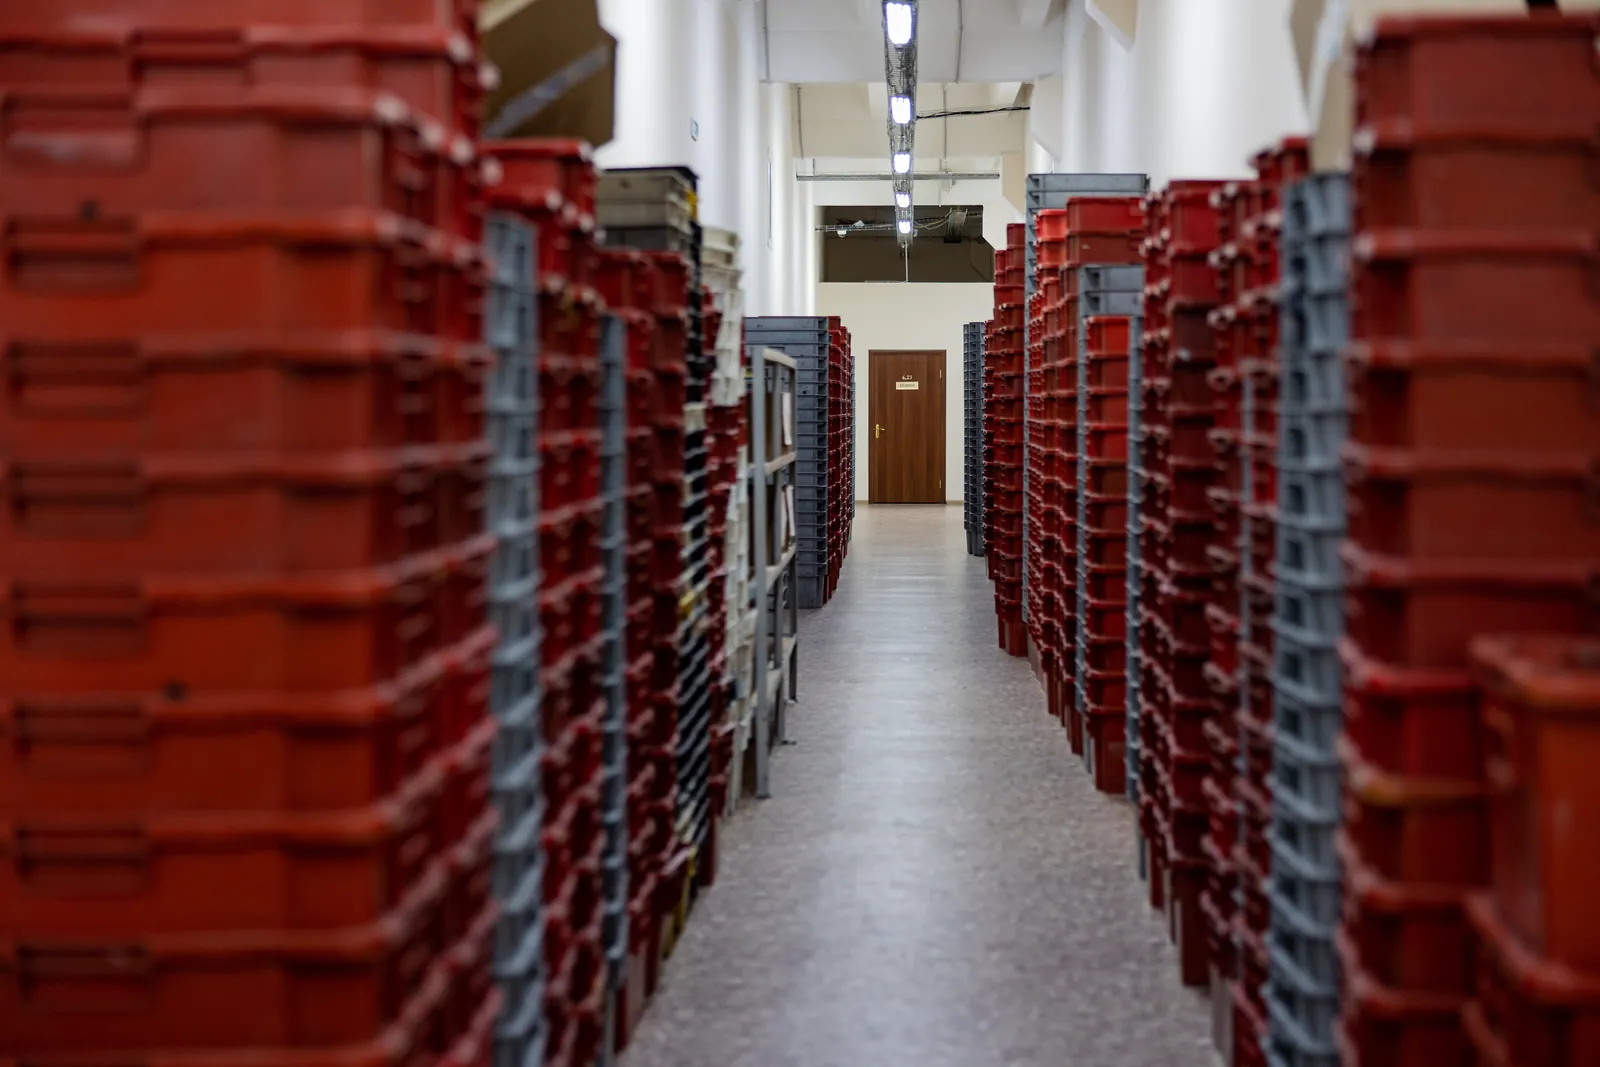
Всё начинается с приёмки. Кожу, подкладку, ткани и фурнитуру берут на склад только с полной маркировкой — поставщик, артикул, сортность, дата — и проверкой по стандарту. Натуральная кожа коварна: одна и та же шкура по краю тоньше, чем по хребту, и по-разному тянется в разных направлениях. Поэтому её сортируют по толщине и сорту и раскраивают однослойно, каждую шкуру отдельно — сложить стопкой, как ткань, нельзя.
Перед формованием кожу часто кондиционируют — выдерживают во влажной тёплой камере (порядка 50–55 °C и почти 100 % влажности). Напитавшись влагой, кожа становится пластичной и потом послушно ложится по колодке, не давая заломов.
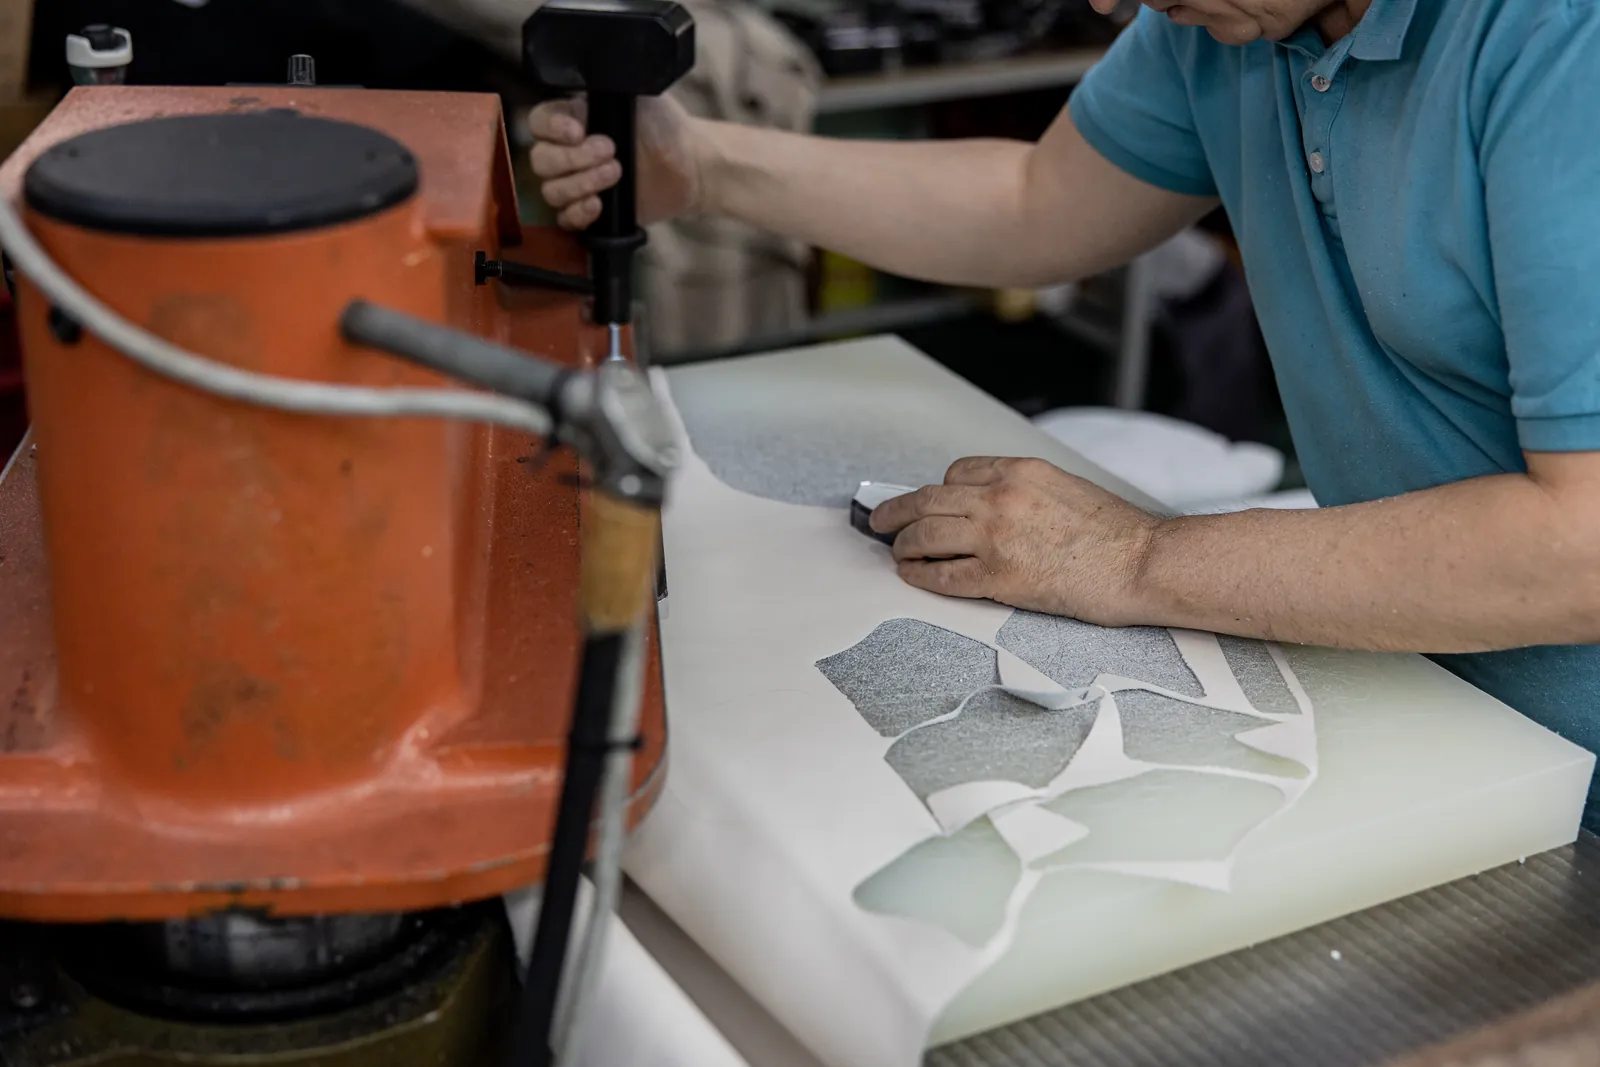
Здесь из шкуры получают детали верха. На вырубочном прессе резак-штанец — стальной нож в форме детали, заточенный снаружи — под усилием в 20–25 тонн продавливает кожу, как формочка тесто. Современная альтернатива — автоматический раскройный комплекс с осцилляционным ножом и камерами (Comelz, Atom) или лазер для сложных ажурных деталей.
Главное мастерство раскройщика — направление тягучести. Кожа тянется сильнее поперёк хребта и почти не тянется вдоль. Детали кладут так, чтобы союзка растягивалась в ширину (обхватывая стопу), но не в длину, а берцы и задинки не «поехали» и не потеряли форму. Парные детали для левого и правого ботинка выкраивают зеркально от линии хребта — тогда у пары совпадут толщина, плотность и мерея (рисунок лицевой поверхности). Ошибка на этом участке отзовётся кривой парой на самом финише.
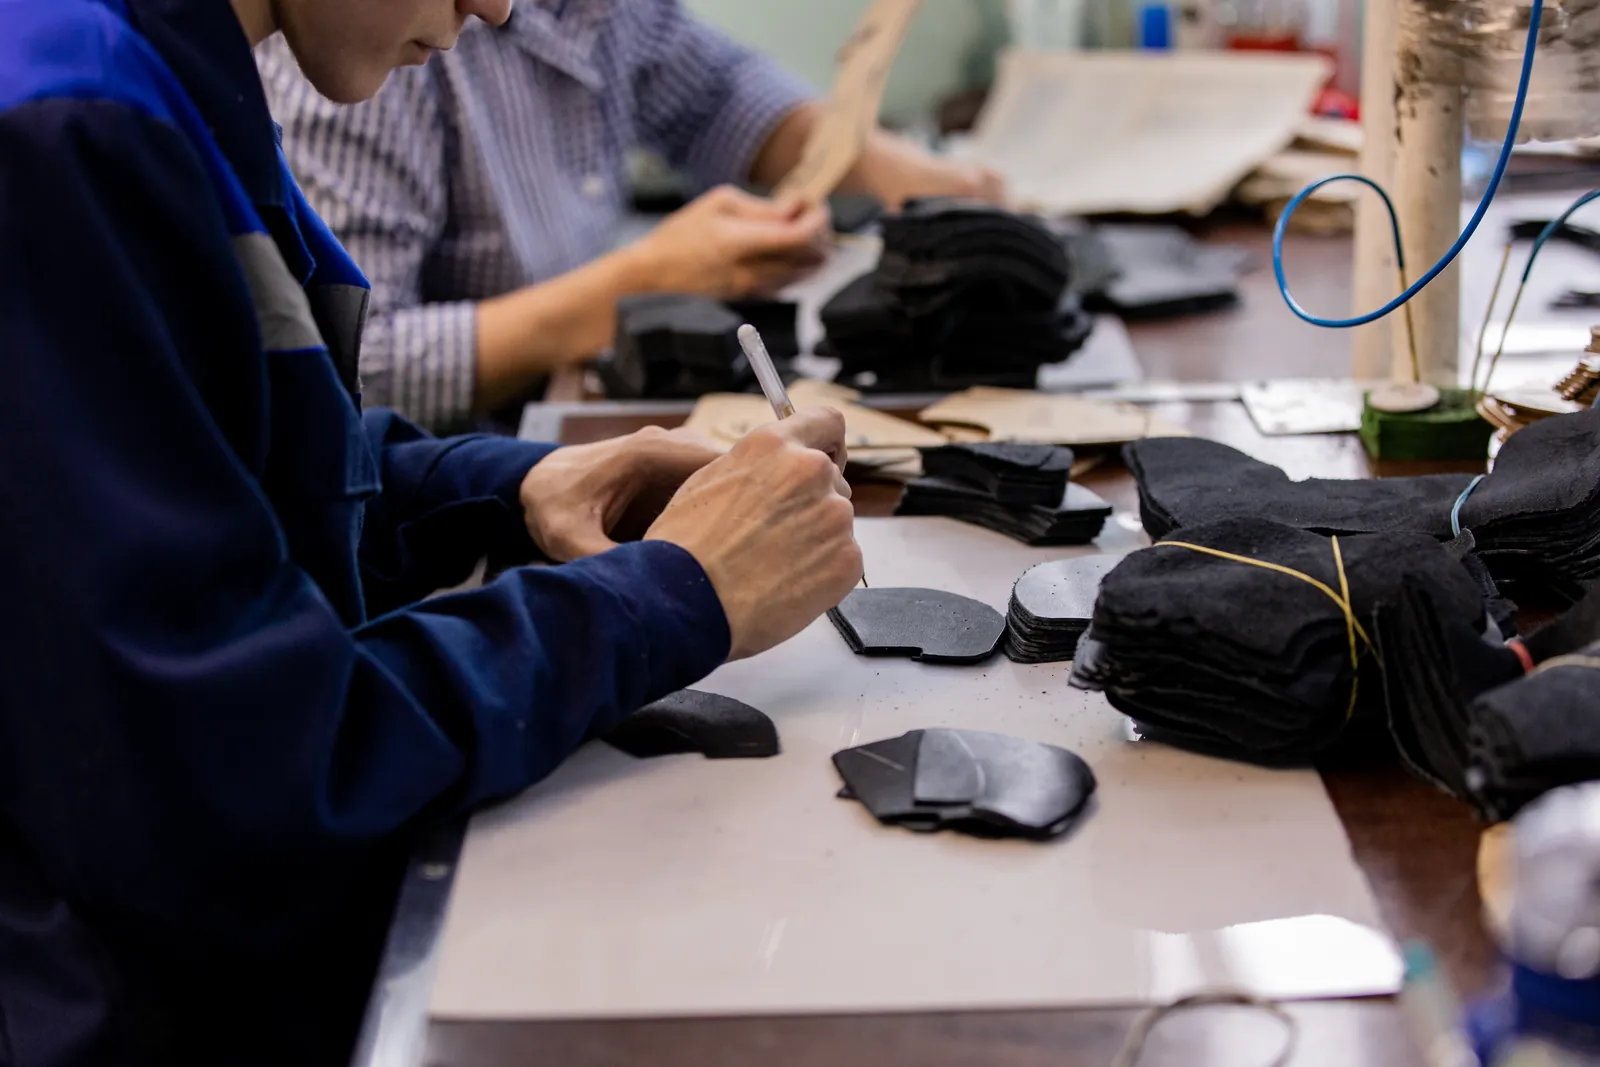
Выкроенные детали клеймят с изнанки (номер, размер, полнота, артикул), чтобы при сборке ничего не перепутать. Затем края спускают — утоняют на спускочной машине острым дисковым ножом на ширину от 3 до 20 мм, до половины или трёх четвертей исходной толщины. Смысл прост: там, где детали сшивают или загибают, двойная кожа не должна образовать грубый валик. Утончённый край подгибают внутрь на 4–5 мм (загибка), а на лицевые детали наклеивают межподкладку — она держит форму и убирает складки.
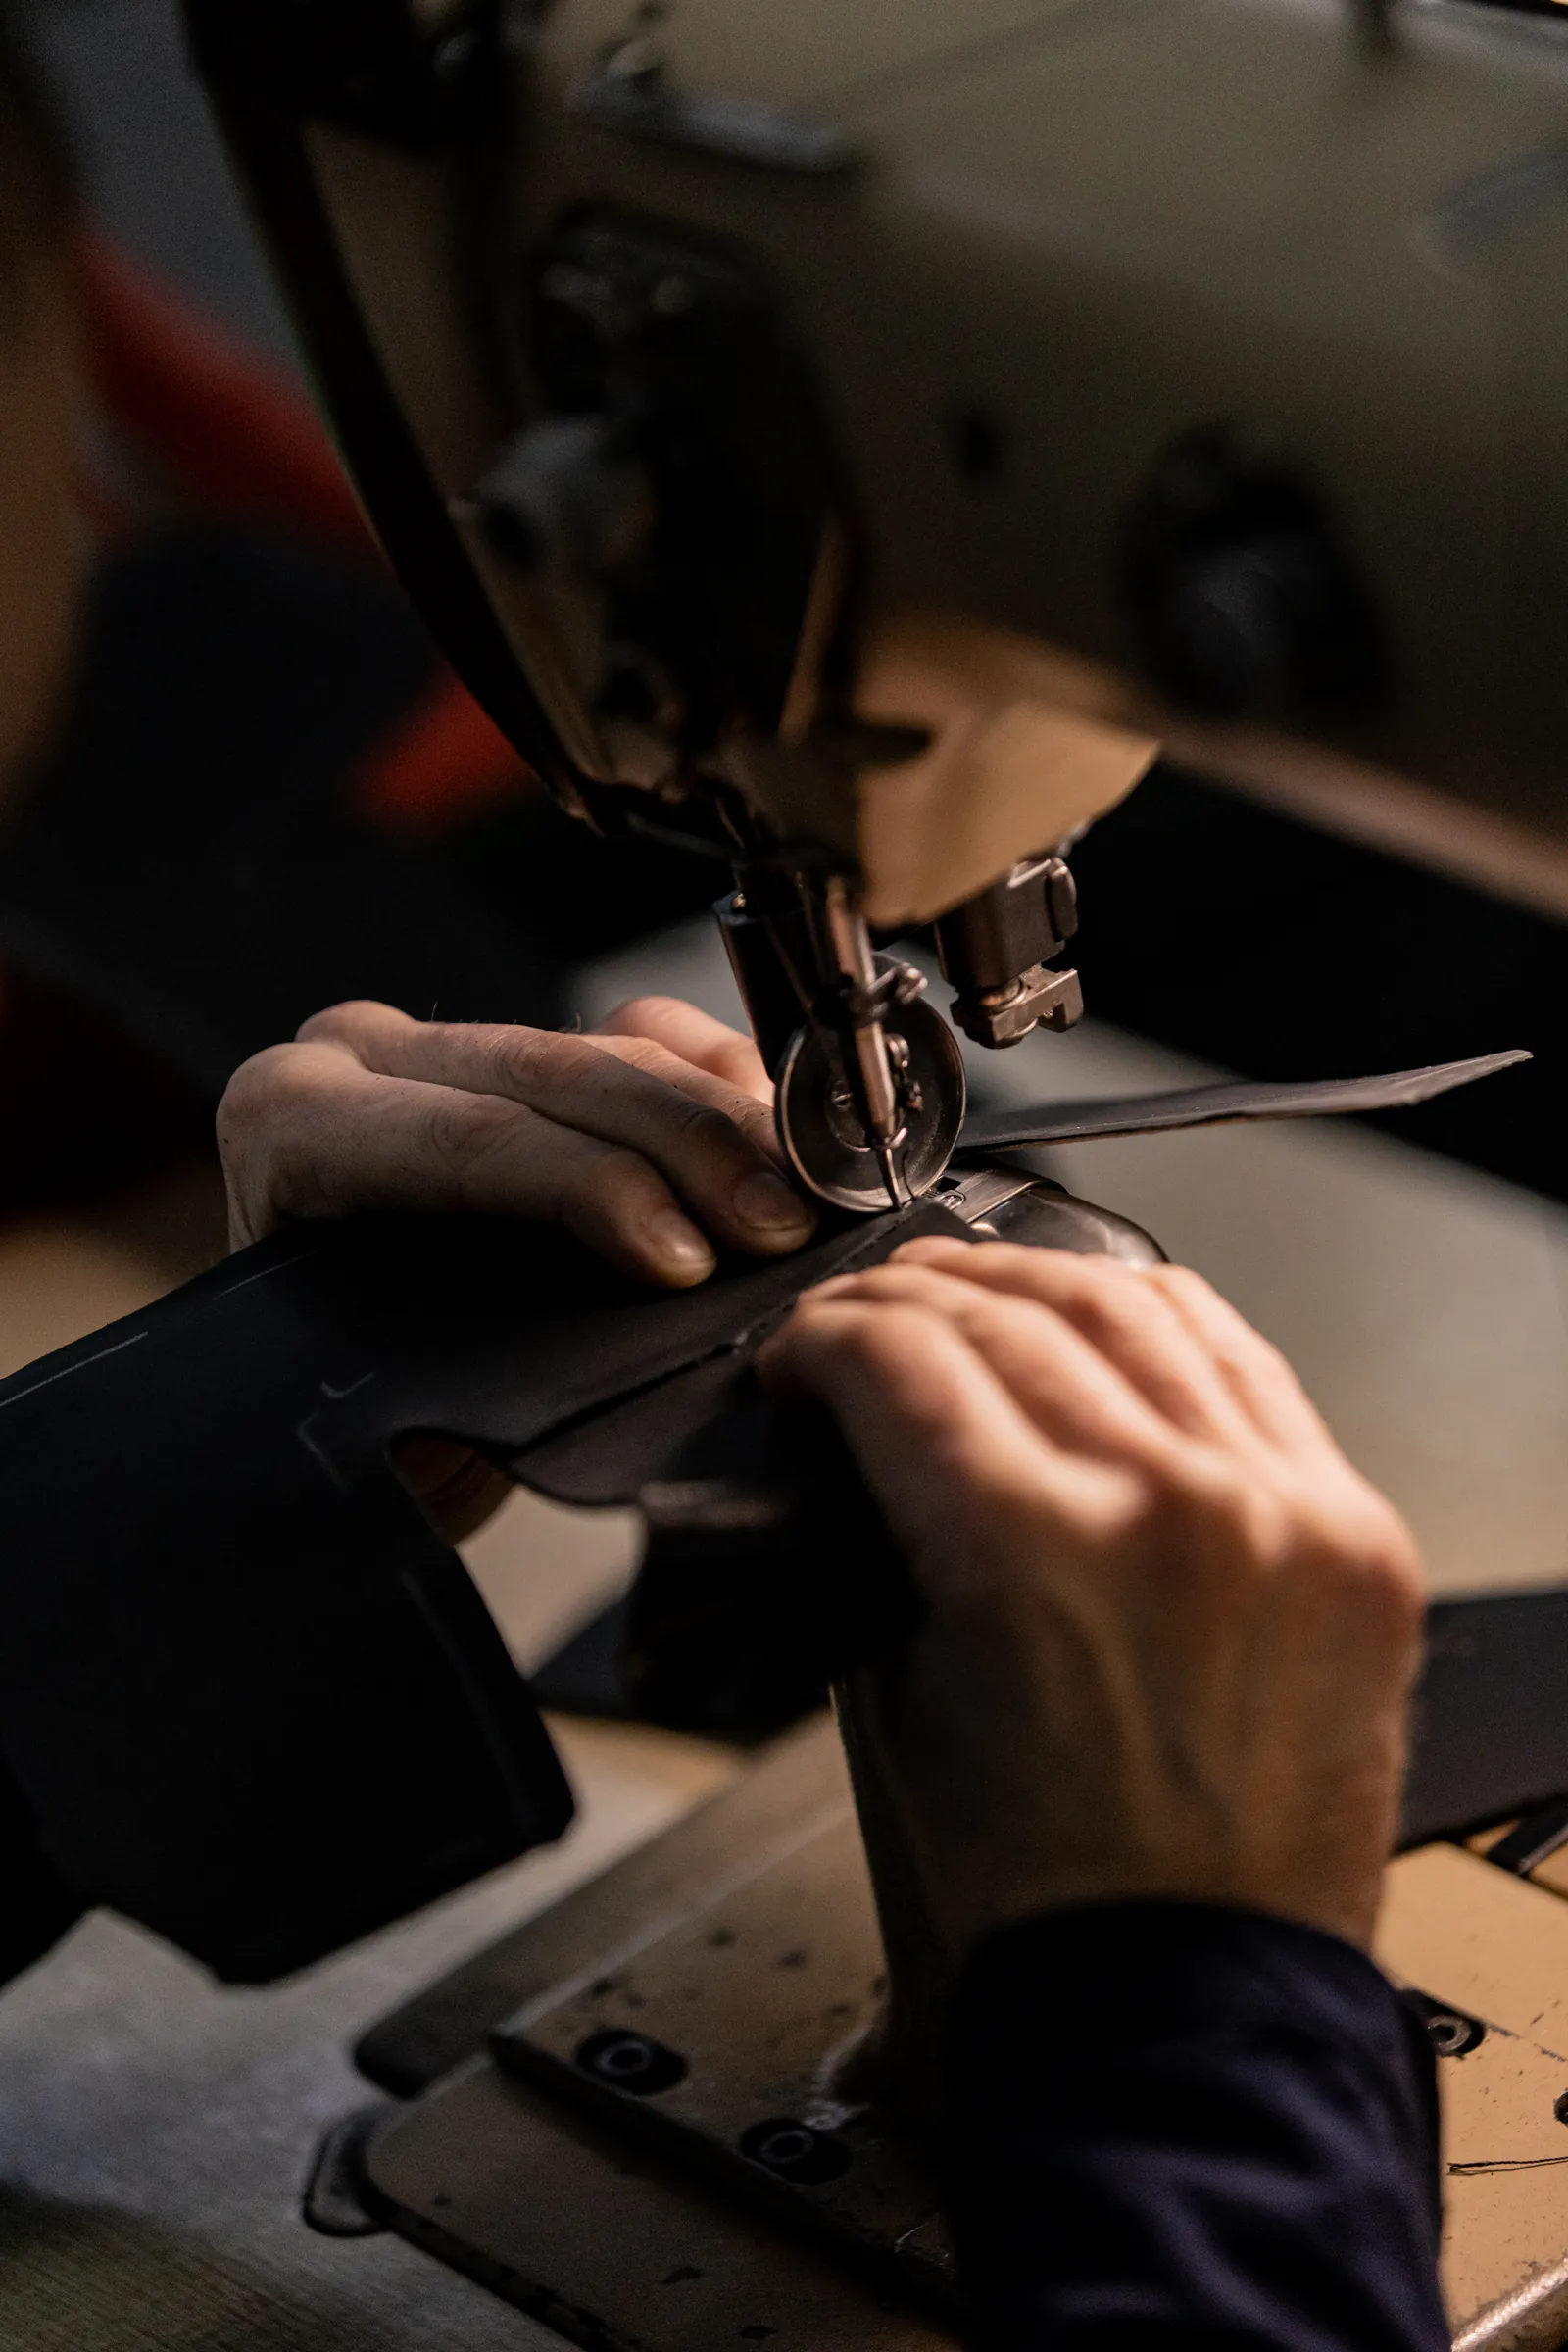
Из плоских деталей собирают заготовку верха. Швея на промышленной машине скрепляет берцы и задинки, настрачивает детали, притачивает подкладку. Прочность ниточного шва — не мелочь: она зависит от шага стежка, номеров иглы и ниток, силы утяжки; ответственные швы кладут «в девять сложений» нити. Затем пробивают отверстия и ставят фурнитуру — металлические блочки (люверсы) и крючки, которые должны быть хорошо расклёпаны.
Сюда же ставят два невидимых, но важнейших элемента жёсткости — подносок в носок и задник в пятку. Это термопластичные вставки: на производстве их нагревают, они размягчаются, а после остывания «запоминают» форму. Именно благодаря им носок ботинка не сминается пальцем, а пятка чётко держит стопу.
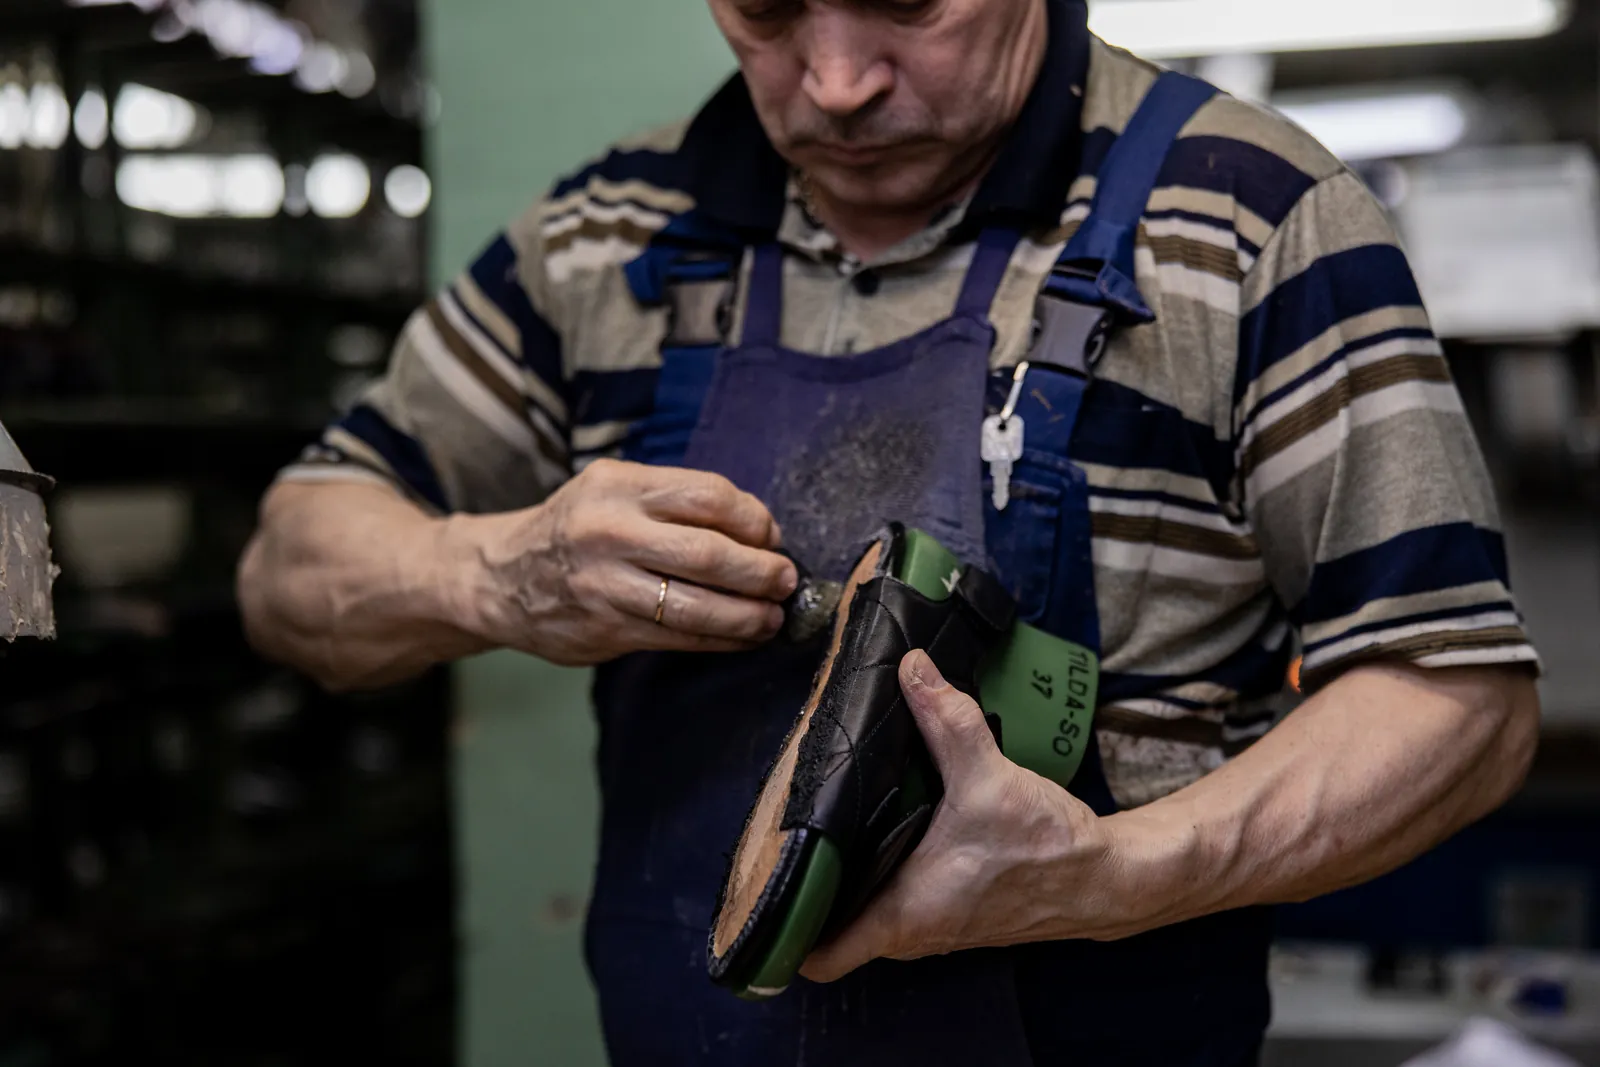
Сердце всего процесса. Здесь плоская заготовка превращается в объёмный ботинок. На колодку — точную копию формы стопы — накладывают стельку, затем надевают заготовку и в обтяжной машине плотно натягивают её (обтяжка — это продольная вытяжка). После идёт затяжка: край верха заворачивают на стельку и крепят по частям — сначала носочно-пучковую, потом геленочно-бочковую, потом пяточную. Кромку фиксируют горячим клеем-расплавом, тексами или скобами; ширина затяжной кромки — около 16 мм в носке и геленке и до 18 мм в пятке.
Дальше — «закалка» формы: обувь прогревают и обдувают холодным воздухом (влажно-тепловая обработка и термофиксация, кожу греют примерно до 120–130 °C). Волокна снимают внутренние напряжения, подносок и задник окончательно твердеют, и ботинок навсегда запоминает геометрию колодки. Снимут колодку — форма останется.
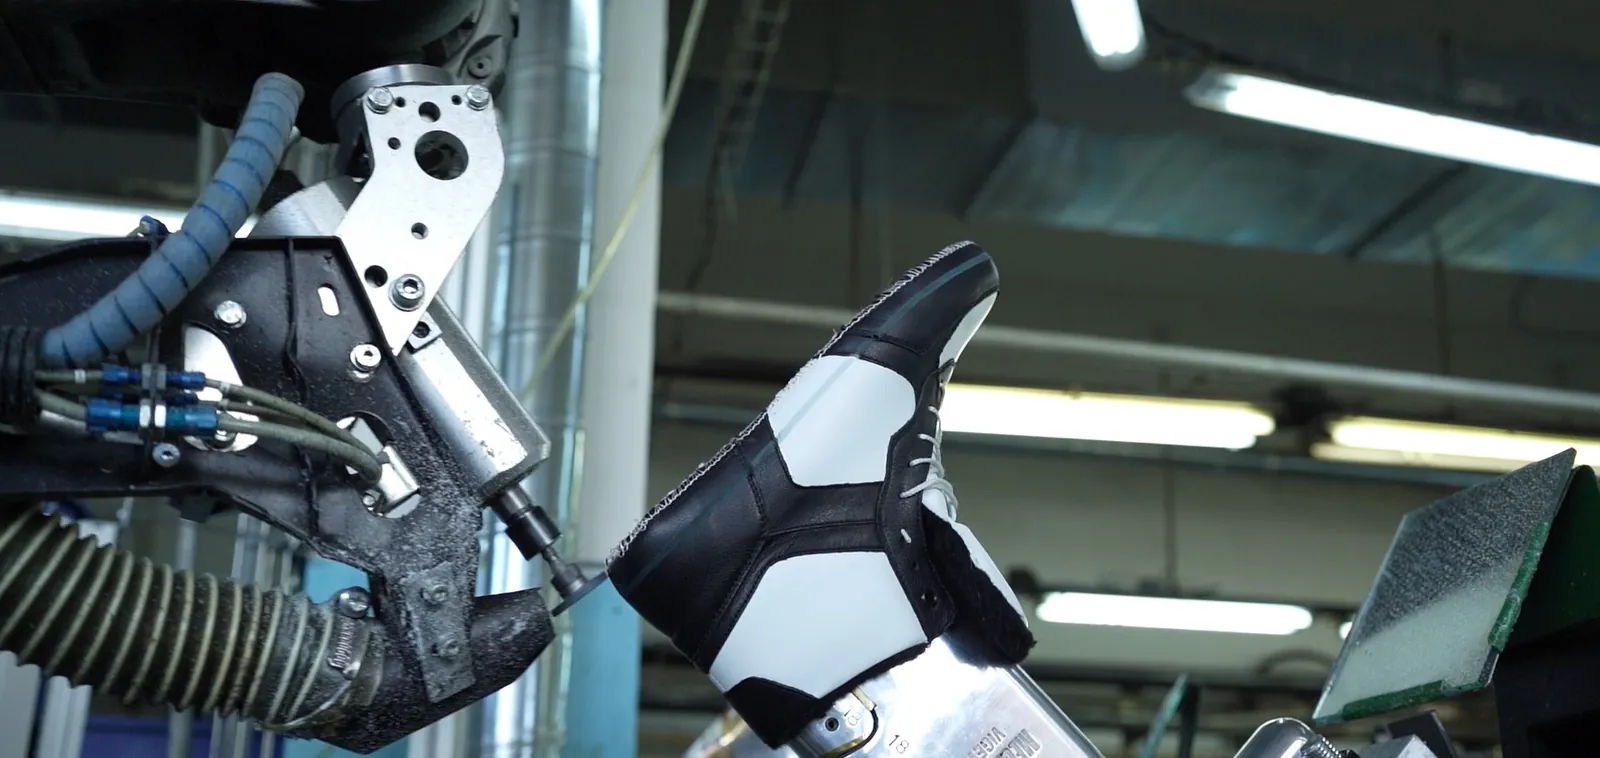
Перед подошвой — короткая, но решающая операция. Затянутый ботинок кромкой прижимают к вращающейся абразивной ленте или щётке: взъерошивают (шершуют) поверхность на тех самых 15–20 мм, отступив примерно миллиметр от ребра следа. Гладкое блестящее «лицо» кожи сходит, остаётся матовая ворсистая дорожка. Летит пыль, рядом гудит вытяжка.
Зачем? Гладкая поверхность даёт мало точек сцепления, а её лицевой слой и аппретура работают как барьер. Шероховатость увеличивает площадь контакта в разы, и подошвенный материал «заякоривается» в микрорельеф. Снимут мало — подошва потом отслоится; снимут глубже, чем надо — ослабят кожу. Отсюда требование к точности, и отсюда же робот на этой операции во Владимире.
Что такое шершевание — подробно
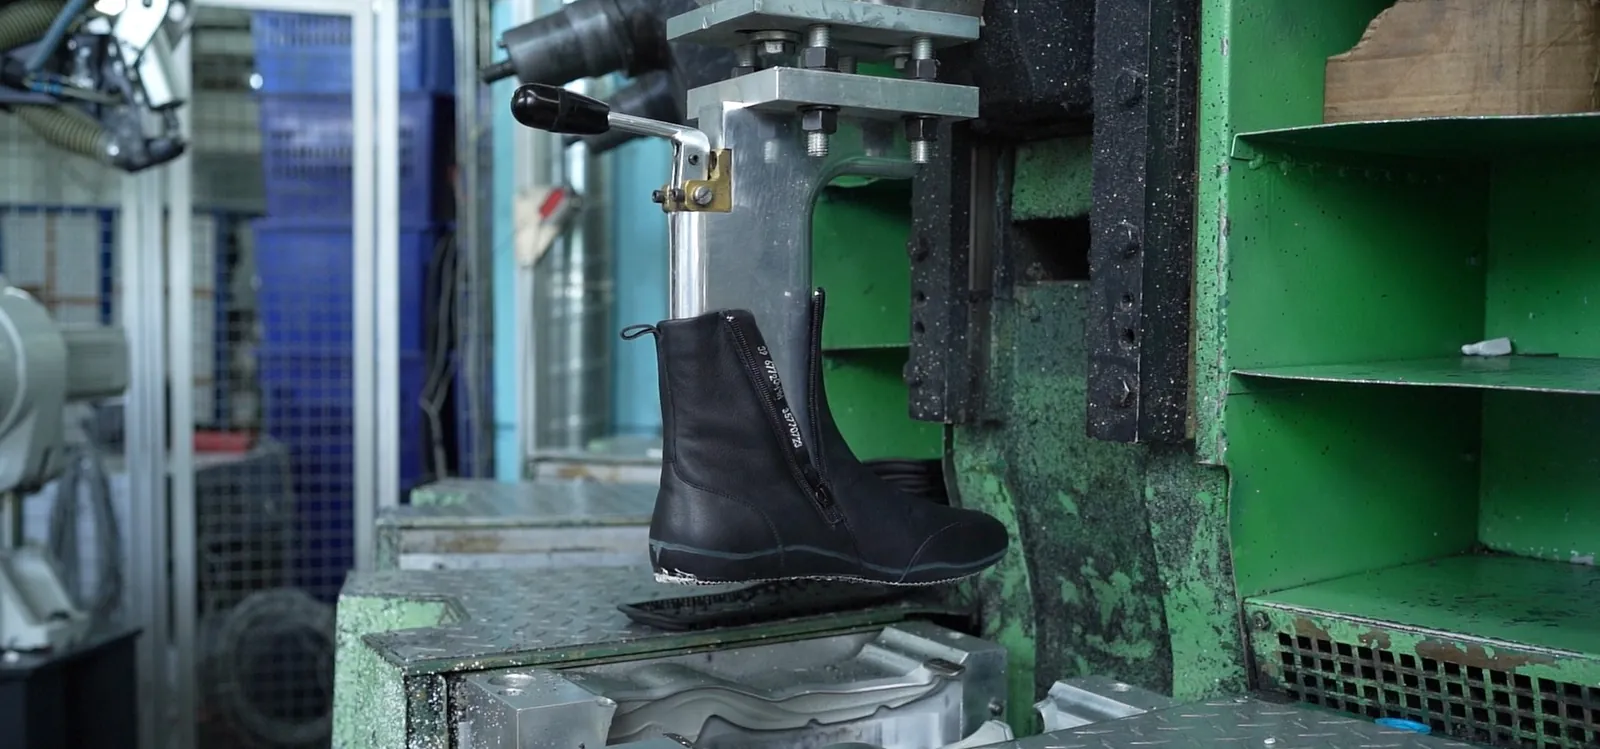
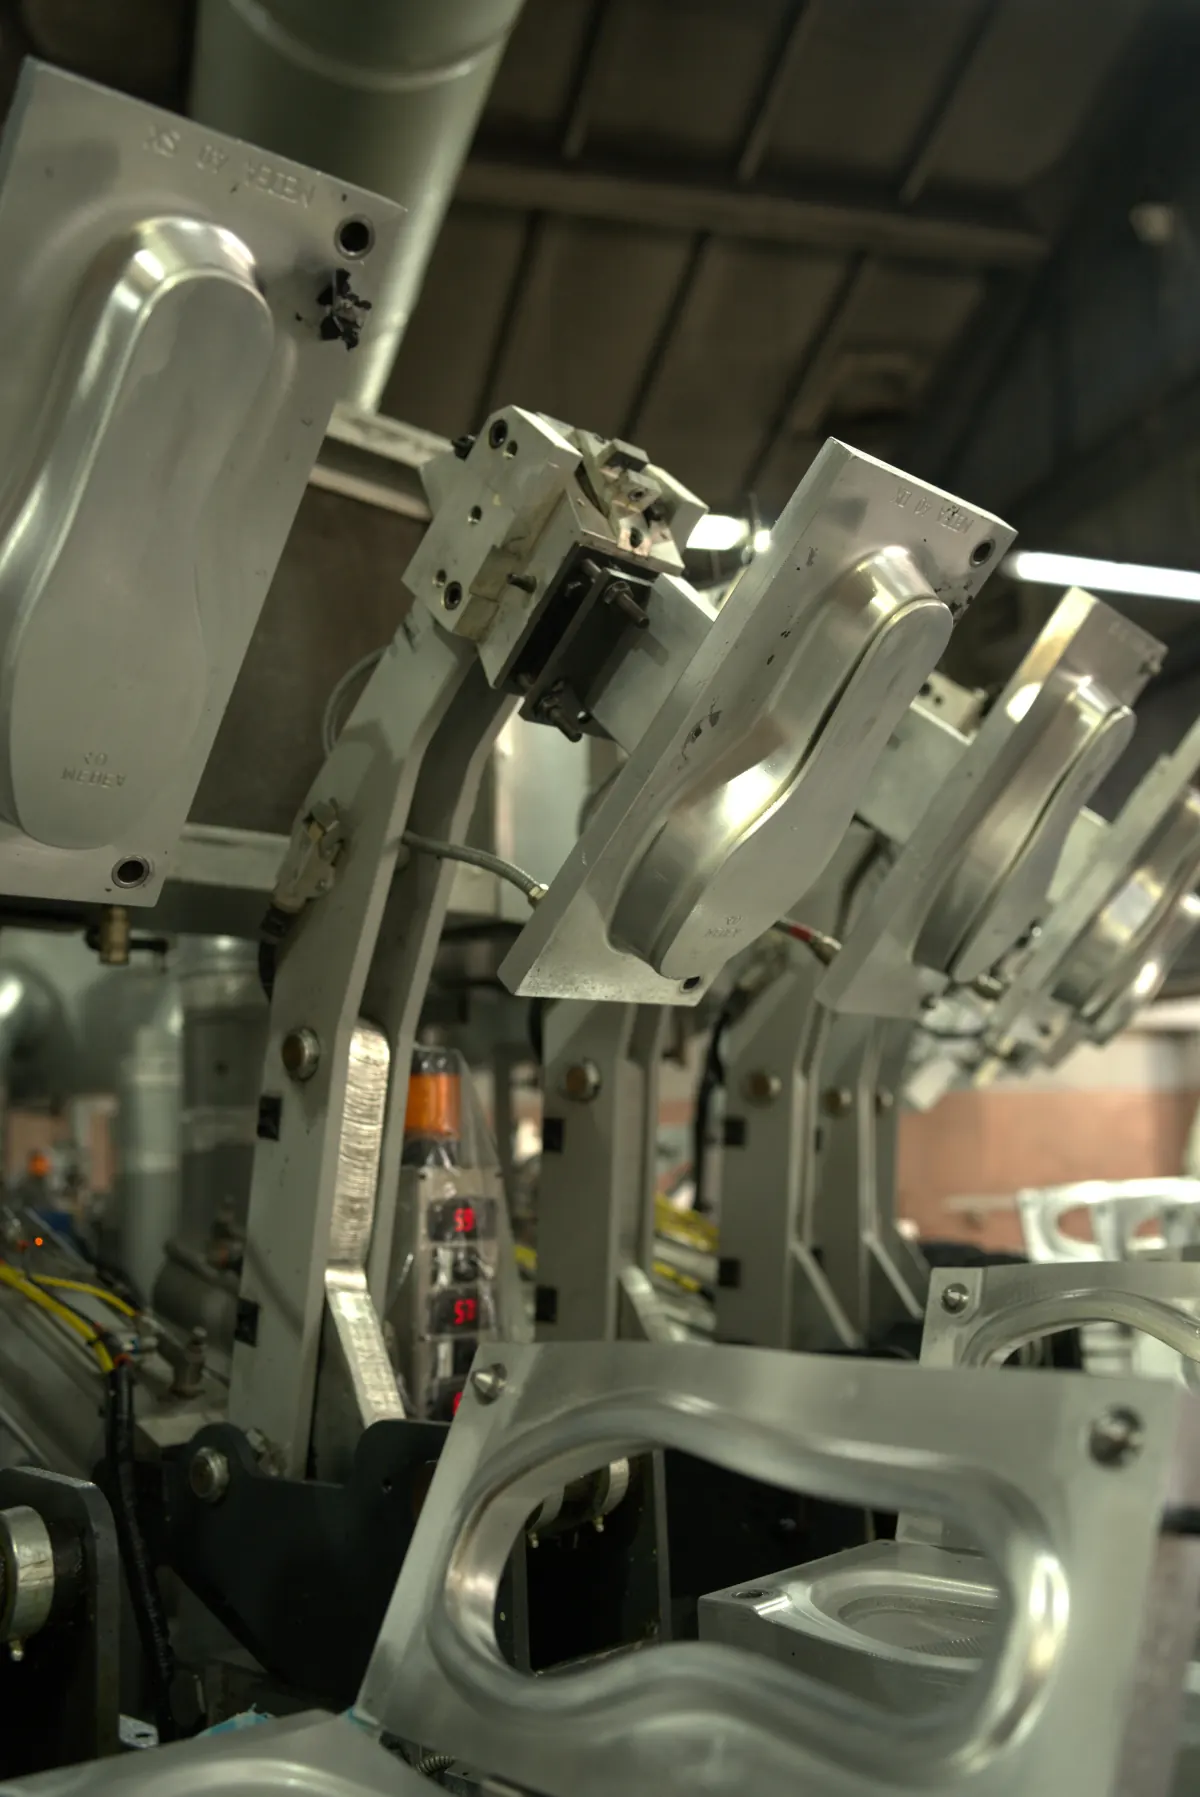
RALF RINGER ставит подошву литьевым методом (прямое литьё). Готовой подошвы не существует до этого момента — её отливают прямо на ботинке. Затянутую заготовку зажимают в пресс-форму: нижний пуансон задаёт рисунок протектора, боковые полуформы смыкаются по контуру верха. В замкнутую полость под давлением впрыскивают материал — у полиуретана два жидких компонента смешиваются в головке и вспениваются реакцией прямо в форме. Материал заполняет полость, проникает в шершёванную кромку и срастается с верхом в монолит — без клеевого шва, ниток и гвоздей.
Фирменная технология бренда — IDT (Inject Double Tech): подошва из двух материалов, мягкого вспененного полиуретана (амортизация, лёгкость) и плотного термополиуретана (износ, сцепление). На производстве пресс-формы обычно стоят по кругу на карусельной машине типа DESMA — на 24 и более станций: пока в одних формах подошва застывает, в соседние идёт впрыск. Отсюда и высокая скорость, и стабильность.
Чем это лучше клея? При клеевом методе готовую подошву приклеивают к верху — остаётся клеевой шов. При литьевом подошва химически связана с обувью, шов монолитный и водонепроницаемый, без проколов. По отраслевым оценкам, литьё держит прочнее клеепрошивных методов (независимых лабораторных цифр в открытом доступе немного — это отраслевая оценка, а не измеренный факт). Плата за прочность — подошву нельзя переставить: при сильном износе меняют пару. Как литьё соотносится с другими методами — клеевым, рантовым (Goodyear welt), штробельным, доппельным — разобрано в статье о литьевом методе.
Готовую пару доводят до товарного вида: фрезеруют и шлифуют урез подошвы и каблука, наносят аппретуру — тонкий финишный слой, чистят верх и низ, ретушируют, шнуруют. Затем — ОТК. Контролёр проверяет прочность крепления подошвы и каблука, симметрию и парность, соответствие размеров, отсутствие дефектов и сверяет обувь с эталоном. По ГОСТ 28371-89 такие дефекты, как неприклеенная подошва или расщелины между деталями низа, считаются критическими — брак. На прочность крепления пары отбирают выборочно (по ГОСТ 9289-78 — не менее одной пары из партии), а сам метод испытания подошвы описан, например, в стандарте SATRA TM404. Принятые пары маркируют и укладывают в коробки.
Из каких материалов делают подошвы и чем они отличаются — разобрали в отдельной статье «Из чего делают обувь».
Зачем взъерошивают затяжную кромку и почему без этого подошва отслаивается.
Как подошву формуют прямо на верхе и чем это лучше клеевого метода.
Материалы верха, внутренних деталей и подошвы — понятным языком.
Кто делает обувь: от раскройщика до технолога и контролёра ОТК.
Как роботизируют подготовку следа и что это даёт качеству.
Чем отличаются два метода, что прочнее и как отличить их в магазине.
Разбор причин отслоения — от непрошершёванной кромки до сушки на батарее.
Советы технолога: методы крепления, материалы подошвы, примерка.
Увидеть все эти этапы вживую — от раскроя до литья подошвы.