Технология
Литьевой метод крепления подошвы
У большинства методов подошву делают отдельно и потом соединяют с верхом. Литьевой метод устроен принципиально иначе: подошвы как отдельной детали вообще не существует до последнего момента — её отливают прямо на затянутом ботинке, и она срастается с ним в единое целое.
Как это происходит: шаг за шагом
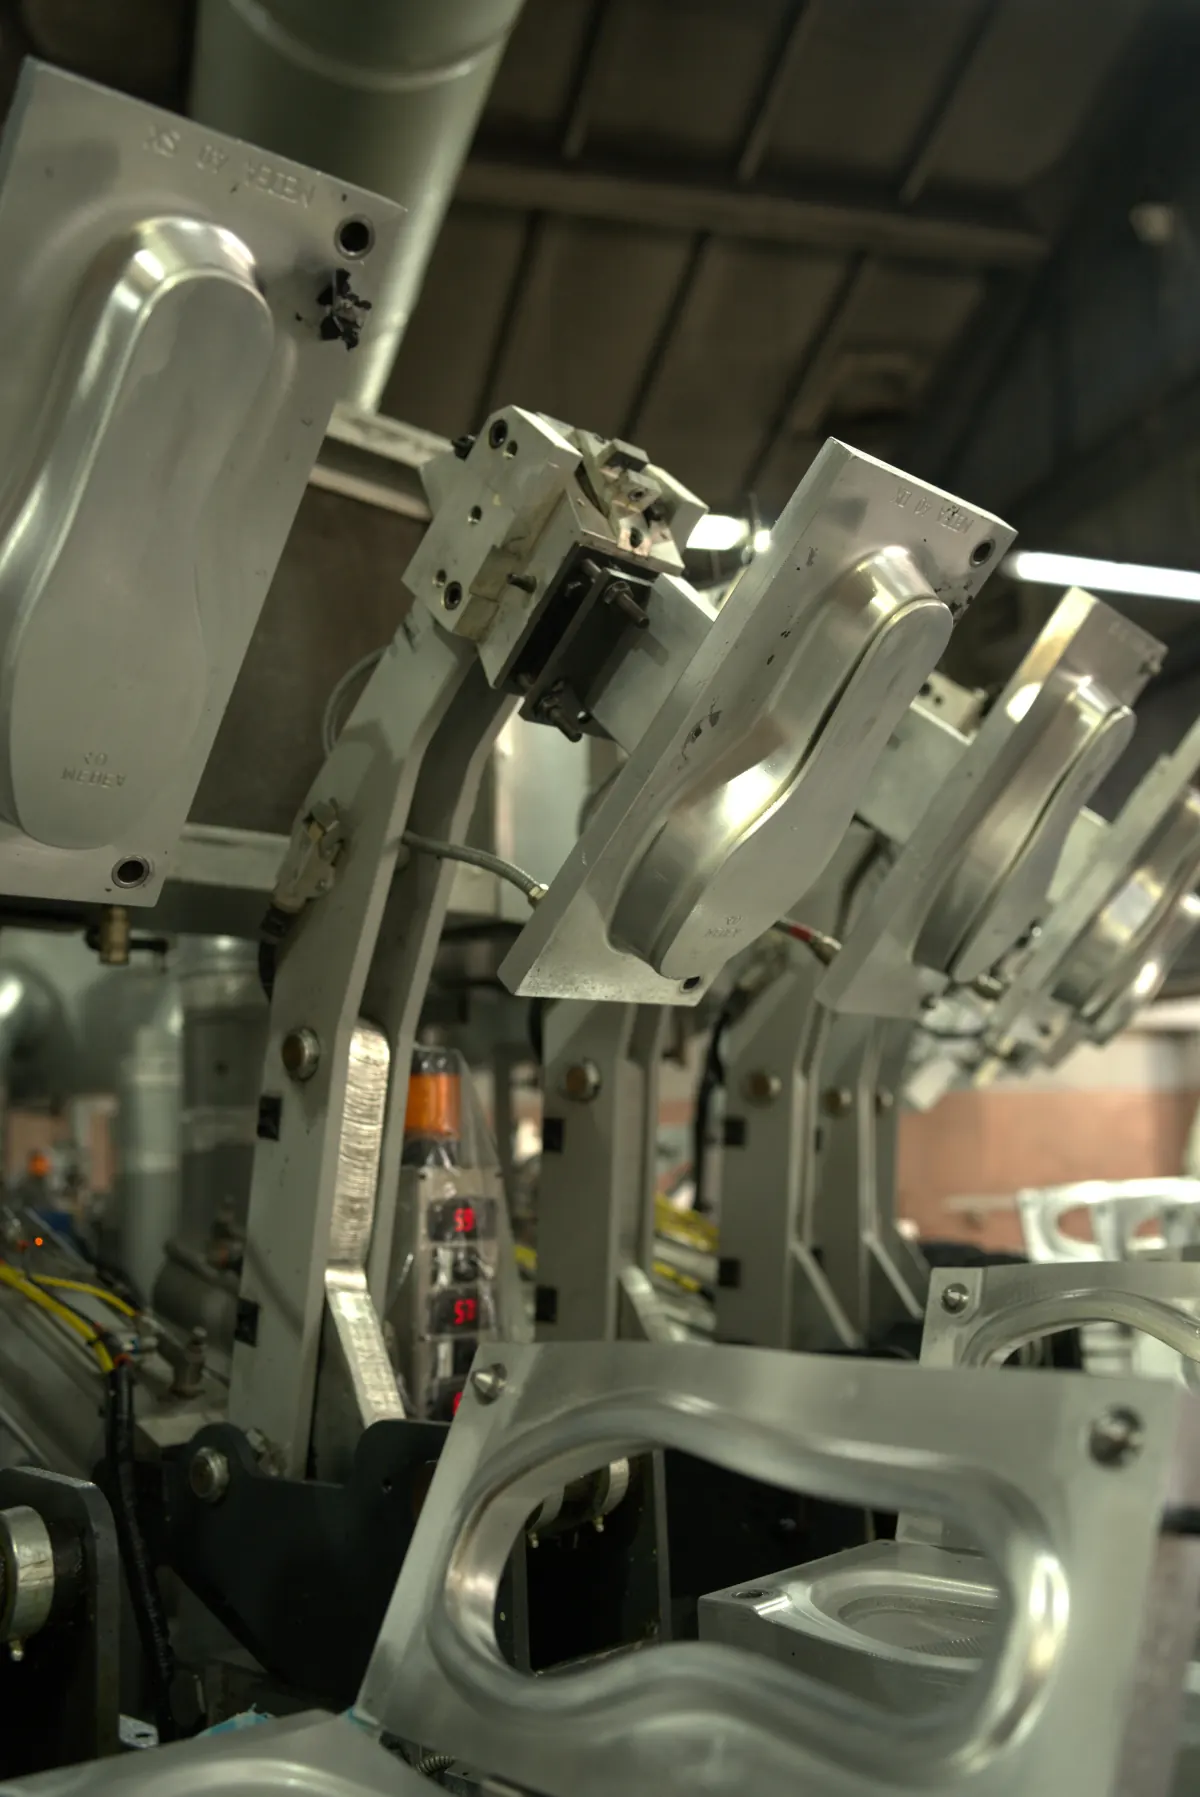
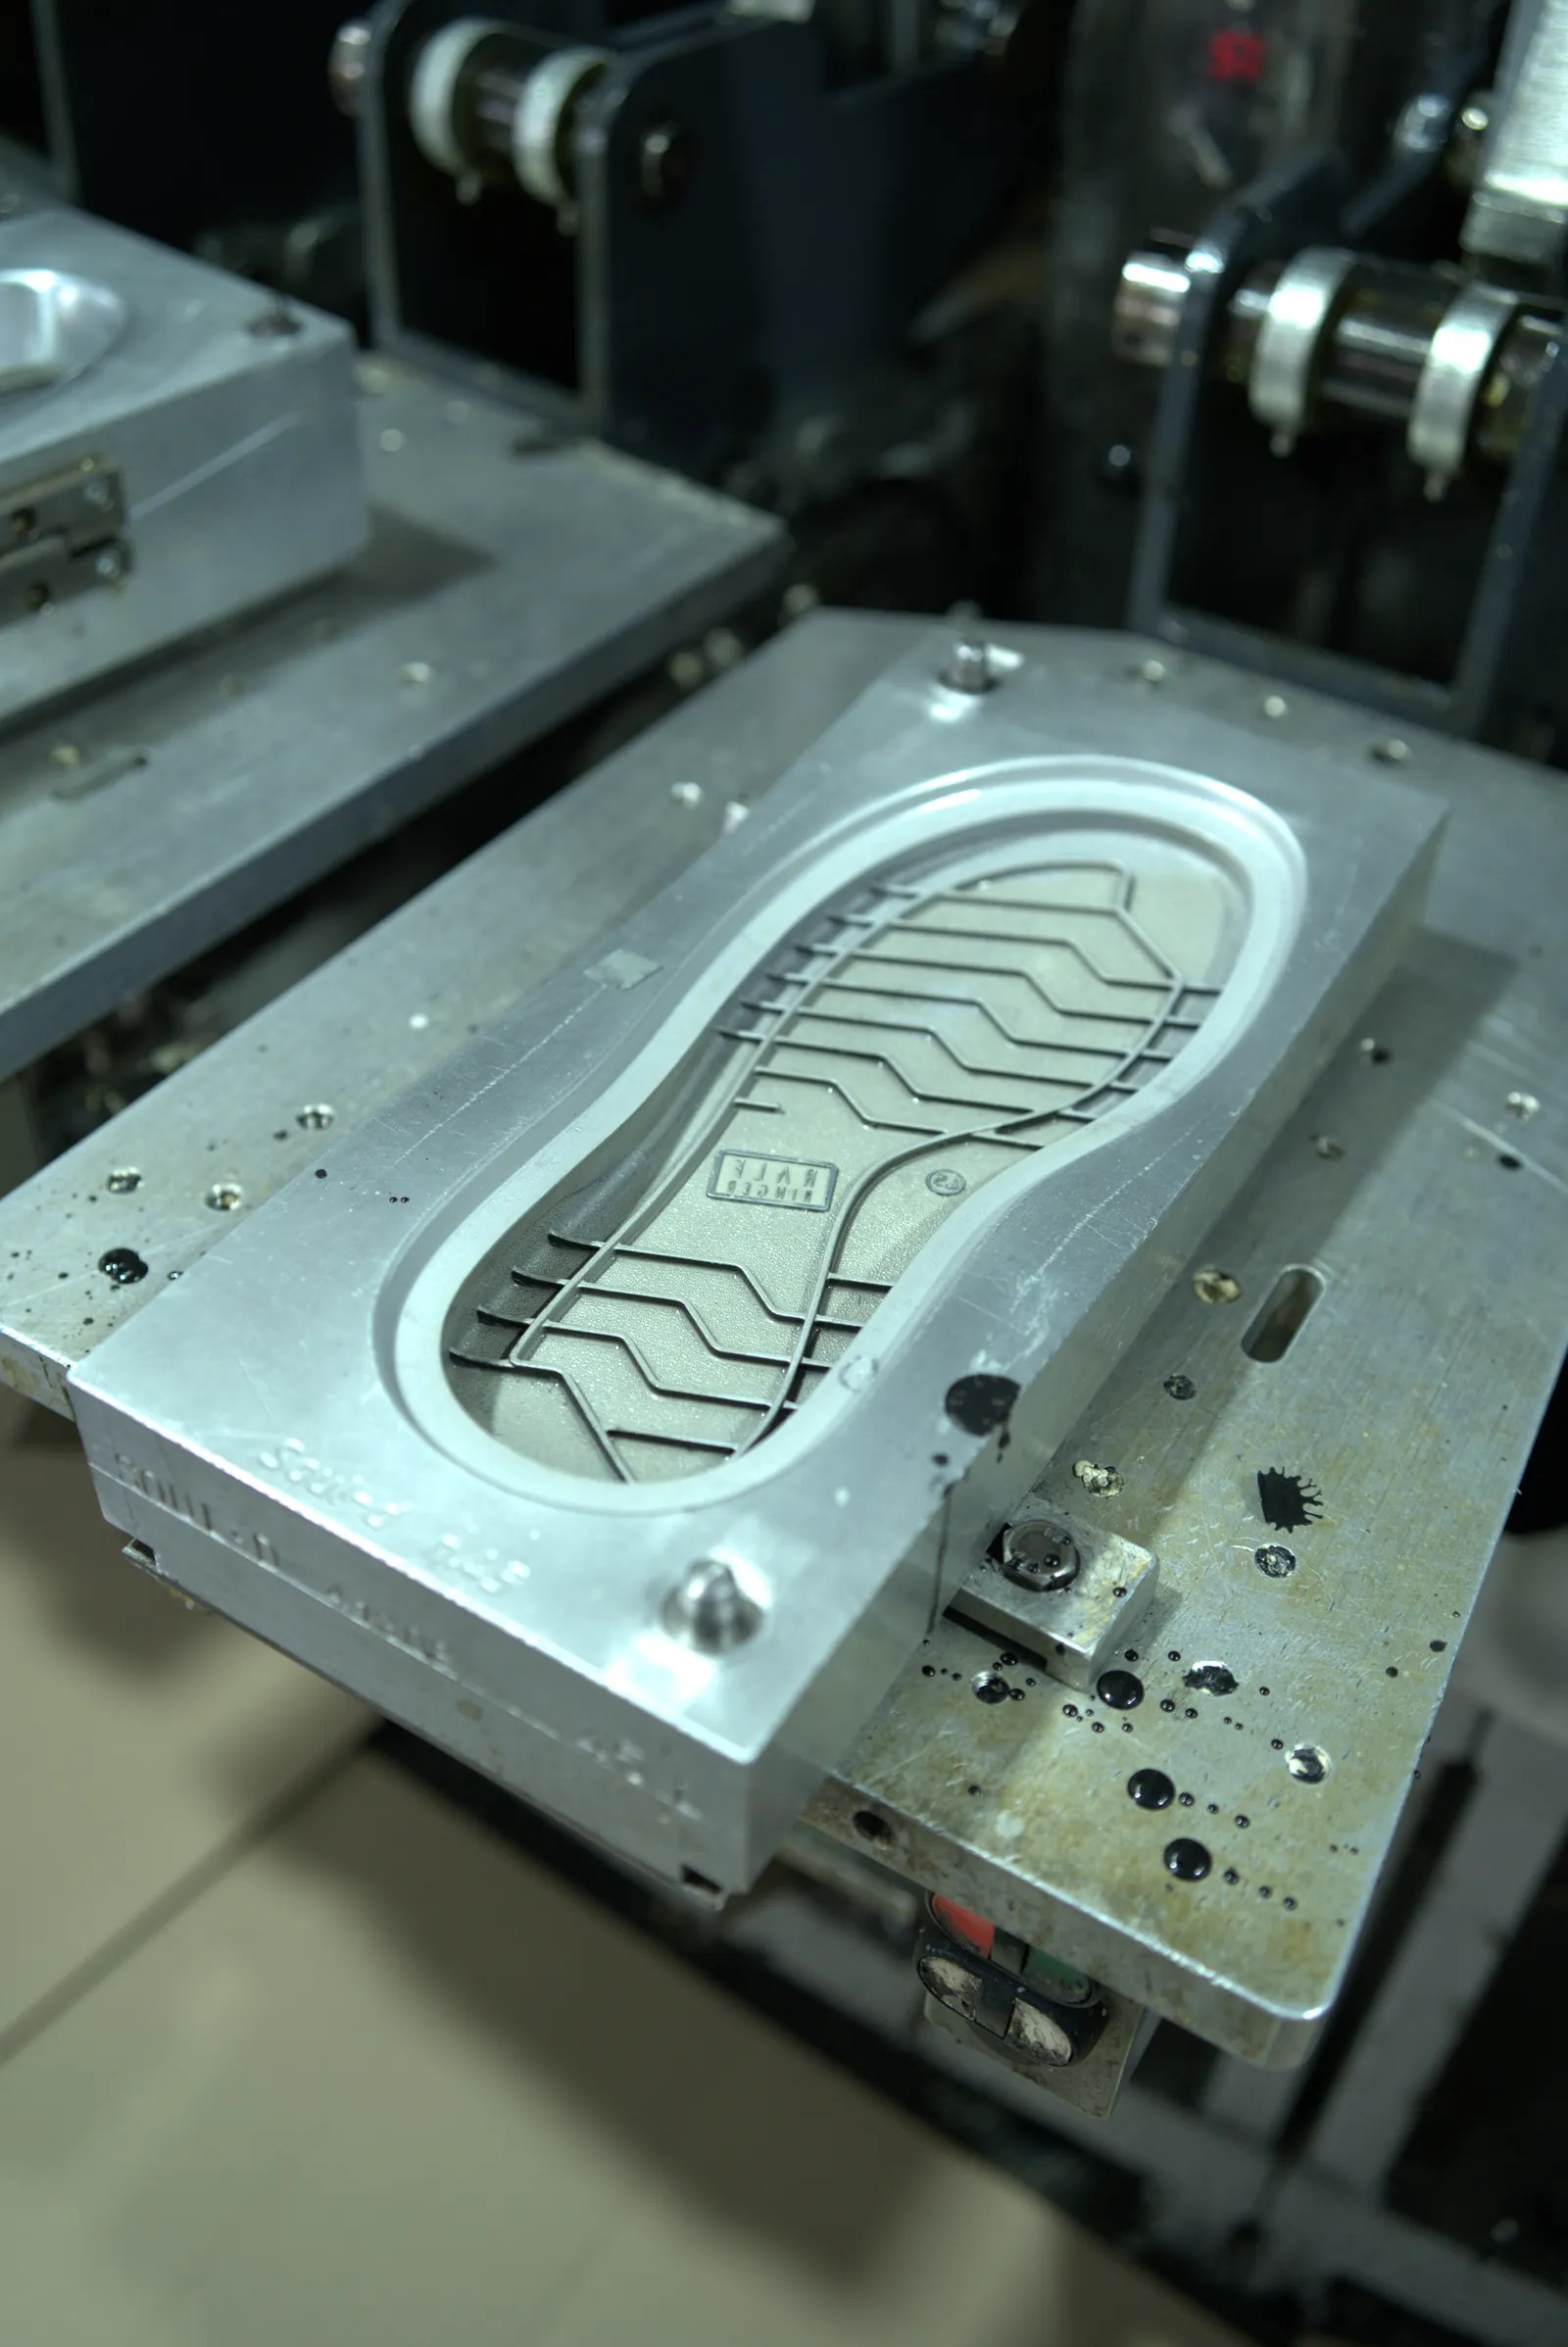
- Затянутую на колодку заготовку с уже шершёванной кромкой устанавливают в пресс-форму. Нижний пуансон задаёт рисунок протектора, боковые полуформы смыкаются точно по контуру верха.
- Форма герметично замыкается вокруг обуви — образуется пустая полость в форме будущей подошвы.
- В полость под давлением впрыскивают материал. У полиуретана это два жидких компонента — полиол (компонент А) и изоцианат (компонент Б): их смешивают в головке на высоких оборотах, и реакция полиприсоединения со вспениванием идёт прямо в форме. Термопласты — например, ТПУ — подают разогретым расплавом.
- Материал заполняет полость, проникает в раскрытый шершеванием микрорельеф кромки и волокна стелечных материалов и связывается с верхом — площадь реального контакта вырастает многократно по сравнению с плоским клеевым швом.
- Отверждение занимает меньше минуты. Форма раскрывается, колодку с готовой парой извлекают. Подошва уже на месте и уже соединена с обувью.
Рецептурой — соотношением компонентов, катализаторами, вспенивателями — химики управляют характером материала: из одной и той же пары «полиол + изоцианат» получают и мягкую упругую пену межподошвы, и почти монолитный плотный слой. Это одна из причин, почему литьё так прижилось в обуви: материал можно точно настроить под задачу конкретной модели.
Карусель, которая не останавливается
На производстве пресс-формы обычно собраны в карусель — поворотный стол с зажимными станциями по кругу (у машин типа DESMA их 12, 18, 24, 30, 36). Стол проворачивается по тактам: пока в одних формах подошва застывает, в соседние идёт впрыск, а из третьих уже вынимают готовые пары. Отсюда и скорость, и главное — стабильность: каждая пара проходит один и тот же цикл. На такой карусели удобно лить и двухслойную подошву: сначала мягкую вспененную межподошву, затем плотный ходовой слой.
Технология IDT: два материала в одной подошве
Фирменное решение RALF RINGER — IDT (Inject Double Tech): прямое литьё двухслойной подошвы на европейском оборудовании. Подошву формуют из двух материалов сразу: мягкий вспененный полиуретан (ПУ) отвечает за амортизацию, тепло и лёгкость, а плотный термополиуретан (ТПУ) — за износостойкость и сцепление в ходовой зоне. Пара ПУ + ТПУ рассчитана на российскую зиму: подошва сохраняет эластичность при −40 °C, не скользит и не отслаивается — на модели с IDT бренд даёт гарантию 90 дней. Конкретные режимы литья (температуры, давление) — производственное ноу-хау, компания их не публикует.
Как ещё крепят подошву: карта методов
Литьё — не единственный способ соединить верх с низом. В обувной технологии методы крепления делят на химические (клеевой, литьевой, вулканизация), ниточные (рантовые, штробельный, доппельно-сандальные) и комбинированные. У каждого своя ниша:
- Клеевой — самый массовый и экономичный: готовую подошву приклеивают к взъерошенному верху промышленным клеем (зачистка, праймер, сушка, пресс). Слабое место — сам клеевой шов: он стареет и остаётся потенциальной линией отслоения.
- Литьевой (прямое литьё) — подошва формуется на верхе и связана с ним без промежуточного слоя. Шов монолитный и водонепроницаемый, без проколов; сам полиуретан работает как адгезив, отдельный клей по стыку обычно не нужен. Так собирают обувь не только в России — прямое литьё используют, например, Ecco, Clarks и Geox.
- Рантово-прошивной (Goodyear welt) — метод премиальной классики: рант пришивают к губе стельки через затяжную кромку, а к ранту пристрачивают подошву. Плюсы — ремонтопригодность (подошву можно заменить) и формоустойчивость, минусы — трудоёмкость, вес и цена.
- Штробельный (Strobel) и строчечно-литьевой — заготовку по периметру пристрачивают к мягкой втачной стельке, затем подошву приливают или приклеивают. Даёт лёгкость и гибкость, типичен для спортивной и комфорт-обуви.
- Сандальный и доппельный — затяжную кромку отгибают наружу и пристрачивают к подошве вместе с рантом. Гибко и легко — классика детской и летней обуви.
- Вулканизация — резиновую подошву и обтяжную ленту «приваривают» к верху прогревом в печи; так делают кеды. Работает только с резиной — к полиуретану термин неприменим.
По отраслевым оценкам, литьевое крепление держит прочнее клеевых и клеепрошивных методов и не отслаивается (независимых лабораторных цифр в открытом доступе немного — это отраслевая оценка, а не измеренный факт). У метода есть и обратная сторона: подошву нельзя переставить или переклеить — при сильном износе меняют пару, а под каждый фасон и размер нужна своя дорогая пресс-форма. Поэтому литьё выгодно на серии, а не на штучном пошиве, — и поэтому его выбирают фабрики полного цикла с большими тиражами.
Из чего льют подошву
На владимирской фабрике RALF RINGER прямым литьём формуют два материала — пару технологии IDT:
- ПУ (полиуретан) — лёгкий, гибкий, амортизирующий, с низкой теплопроводностью (тёплый), отлично сцепляется с кожей; обувь на ПУ примерно на 40 % легче резиновой.
- ТПУ (термополиуретан) — монолитный материал с максимальной износостойкостью, стойкостью к проколам и порезам и отличным сцеплением; из него отливают тонкий ходовой слой протектора.
Обзор остальных подошвенных материалов и их свойств — в статье «Из чего делают обувь».